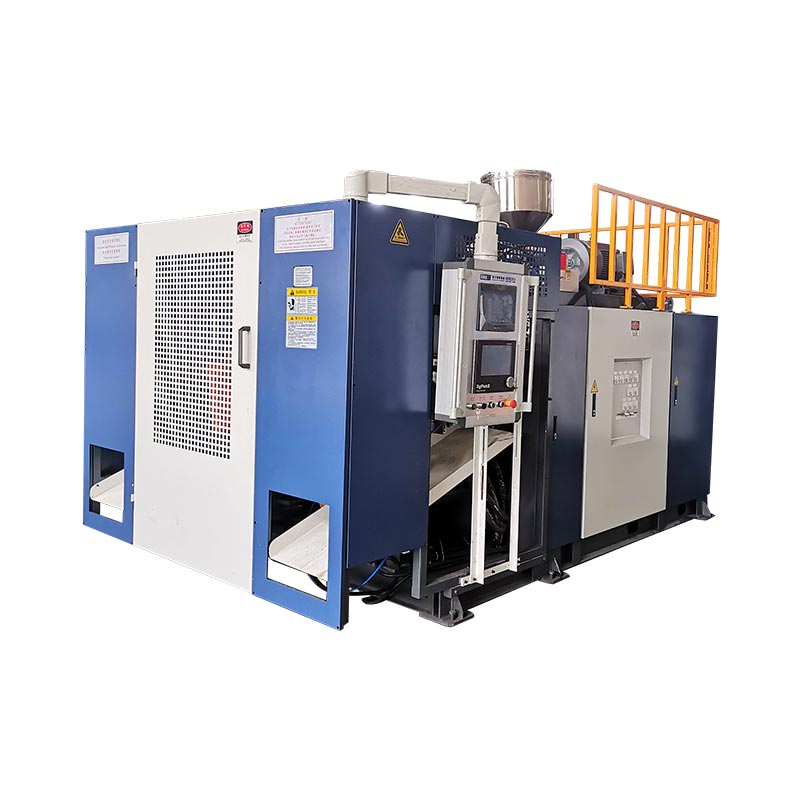
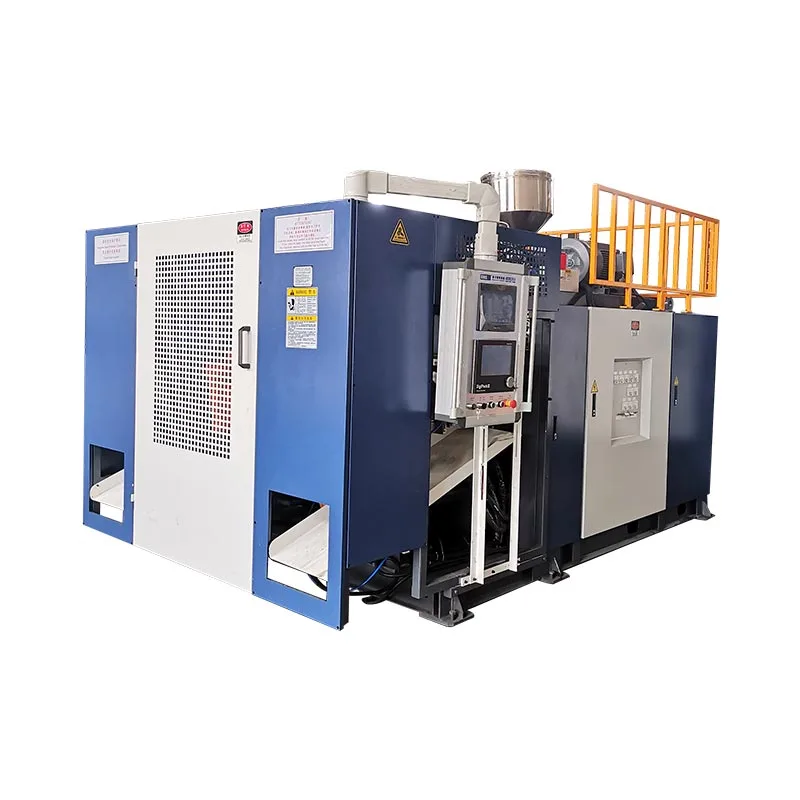
’n Tweede stasie verander hoe die masjien ekstrusie-, verkoelings- en vormhanteringstyd gebruik. Dit verdubbel nie outomaties verkoopbare uitset, verlaag energie per bottel of maak 'n groter produk nie. Drie gepaarde Kinggle-masjiengroottes wys waar die werklike verskille voorkom.

Die wareenkel vs dubbelstasie blaasvormmasjienvergelyking is dus 'n volledige sel studie, nie 'n koetstelling nie. Die besluit moet die bottel, produksieskedule, bruto smeltaanvraag, tweestasie-volgorde en aanvaarde-onderdeel-vereiste verbind.
Wat verander tussen een stasie en twee?
In 'n enkelstasie deurlopende ekstrusie-blaasvormmasjien, vang een vorm-en-klem-posisie die vorm vas, vorm die deel, verkoel dit en laat dit vry. Die volgende gietgebeurtenis moet by daardie een stasie se volgorde pas.
'n Dubbelstasie-of tweelingstasie-ekstrusieblaasvormmasjien wissel twee vormposisies om 'n gedeelde ekstrusiestelsel af. Een stasie kan in 'n blaas-, afkoel- of gedeeltelike verwyderingsstap wees terwyl die ander gereed maak om die volgende parison vas te vang. Dit is hoekom dubbelstasie-toerusting in sommige markte ook beskryf word as 'n dubbelsydige of pendelblaasvormmasjien.
Hierdie vereenvoudigde volgorde verduidelik die geleentheid, nie die finale produksietempo nie. Stasiereis, vormvorming, vormsluiting, blaas, uitlaat, verkoeling, uitwerping, snoei en stroomafoordrag moet nog inmekaar pas. Onafhanklike pendelmasjienliteratuur lys ook enkel- en dubbelzijdige konfigurasies afsonderlik van enkel- en multiparison-matryskope, wat bevestig dat dit verskillende toerustingkeuses is.
Moenie stasietelling, koptelling, holtetelling en laetelling verwar nie
Baie aanhalingsfoute begin omdat "dubbel" gebruik word sonder om te sê wat verdubbel word. 'n Dubbelstasiemasjien is nie noodwendig 'n dubbelkopmasjien, 'n tweeholtevorm of 'n tweelaaglyn nie.
| Termyn | Wat dit tel | Wat dit verander | Vraag aan die verskaffer |
|---|---|---|---|
| Enkel- of dubbelstasie | Vorm-en-klem posisies wat in volgorde werk | Masjienvolgorde, vormstelvereiste, uitsetpotensiaal, voetspoor en hantering | Hoeveel volledige vormstasies wissel op hierdie masjien af? |
| Enkel- of meerkoppige dobbelsteen | Parisons het by een gietgeleentheid uitgedruk | Hoeveel vormholtes kan op een slag gevoer word en die vereiste uitlaathoogte | Hoeveel afsetpunte is ingesluit, en wat is hul middelafstand? |
| Enkel- of multi-holte vorm | Dele wat in een vorm gevorm is, sluit | Onderdele per gietgeleentheid, vormgrootte, verkoelingsbalans en snoei | Hoeveel verkoopbare dele moet een vormgeleentheid produseer? |
| Enkel- of meerlaags | Materiaallae in die deelmuur | Ekstrueerders, die-kop argitektuur, materiaal hantering en proses beheer | Watter materiale en laagstruktuur is by die kwotasie ingesluit? |
DieR&B deurlopende ekstrusie-pendeltuig-datablad, byvoorbeeld, lys enkel- en multi-parison matryskoppe afsonderlik van een- of tweestasie-klemkonfigurasies. Multi-parison gereedskap is een uitset hefboom; 'n tweede vormstasie is 'n ander. 'n Voorstel kan óf hefboom gebruik óf albei kombineer, so die kwotasie moet elkeen afsonderlik identifiseer.
Terminologie verander ook volgens streek. Kopers kan soek na 'ndubbelstasie blaasvormmasjien, tweelingstasie blaasvormmasjien, twee-stasie bottel blaas masjienofdubbelzijdige pendel blaasvormer. Bevestig die fisiese volgorde eerder as om slegs op naam te kies.
Oorspronklike vergelyking: drie gepaarde Kinggle-masjiengroottes
Die volgende ontleding gebruik spesifikasies wat op ses huidige Kinggle-produkbladsye gepubliseer is. Elke paar het dieselfde nominale maksimum houerkapasiteit, wat die stasieverskil makliker maak om te sien. Die syfers is katalogusverwysings, nie 'n produksiewaarborg vir elke bottel, hars, matrijskop of opsiepakket nie.
| Kapasiteit en model | Stasies | Gepubliseerde uitvoeretiket | HDPE smeltvermoë | Masjienafmetings (L×B×H) | Eenvoudige L×W koevert* | Gewig | Klemkrag |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Enkellopend | 600 stuks/h droë siklus | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dubbel | 600 × 2 stuks/h droë siklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Enkellopend | 500 stuks/h droë siklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dubbel | 500 × 2 stuks/h droë siklus | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Enkellopend | 450 stuks/h droë siklus | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Dubbel | 450 × 2 stuks/h droë siklus | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Wat die gepaarde data openbaar
1. Stasietelling definieer nie maksimum deelgrootte nie
Binne elke Kinggle-paar bly nominale houerkapasiteit en gepubliseerde klemkrag dieselfde: 2L en 40 kN, 5L en 65 kN, of 15L en 165 kN. Die tweede stasie verander die produksievolgorde; dit verander nie 'n 5L-platform in 'n 15L-platform nie.
Hierdie onderskeid maak saak tydens masjienkeuse. Deelvolume, geprojekteerde area, vormafmetings en vereiste klem moet nog op die platform pas. Kinggle s'nblaasvormmasjien seleksiegidsbegin vanaf die houer voordat stasietelling gekies word.
2. Die dubbelstasie-pare voeg smeltkapasiteit by, maar nie met een vaste verhouding nie
Die gepubliseerde HDPE-smeltkapasiteit styg van 30 tot 55 kg/h in die 2L-paar, van 55 tot 80 kg/h in die 5L-paar, en van 100 tot 120 kg/h in die 15L-paar. Daardie verhogings is nie identies nie en moet nie in 'n universele "dubbelstasievermenigvuldiger" omgeskakel word nie.
Dit is die belangrikste kapasiteitsles in die data. Twee stasies kan meer gietgeleenthede skep, maar die ekstruder moet steeds die bruto parisonmassa verskaf. 'n Swaarder bottel, meer flits, meer spuitpunte of korter gebeurtenisinterval verhoog smeltvraag. Wanneer ekstrusie die bottelnek word, kan die byvoeging van stasiebeskikbaarheid dit nie oplos nie.
3. Gewig en installasie koevert verhoog verskillend volgens grootte
Om van die enkel- na die dubbelmodel te beweeg, verhoog gepubliseerde masjiengewig van 2,5 tot 4,5 ton by 2L, 3,0 tot 5,2 ton by 5L, en 7,5 tot 12,5 ton by 15L. Die berekende L×W-masjienomhulsel verander onderskeidelik van ongeveer 5,3 tot 6,8 m², 6,8 tot 7,0 m² en 9,9 tot 13,9 m².
Vloeroppervlakte word dus nie veilig beskryf as "byna dieselfde" of "twee keer so groot nie." Die resultaat hang af van die platform. Nie een van die masjien-koevert-berekening is 'n fabrieksuitleg nie: dienstoegang, materiaalvoorsiening, verkoelingsspruitstukke, beheerkaste, deelafvoer en vormhantering het nog spasie nodig. Gebruik Kinggle'skrag, lug, water en uitleggidsvoordat die terreinplan gevries word.
4. Die droësiklus-etiket is 'n vergelykingsein, nie 'n afleweringsbelofte nie
'n Droë siklus teken masjienbeweging aan sonder om die produksietoestande van 'n voltooide onderdeel te bewys. Werklike uitset moet parisonvorming, blaas- en uitlaattyd, verkoeling, uitwerping, snoei, kwaliteitsverlies en beplande stops insluit. 'n Dik 15L-jerrycan en 'n ligte 500ml-bottel kan nie dieselfde uitset toegeken word bloot omdat hulle op 'n masjien met dieselfde stasietelling werk nie.
Bereken uitset van gietgebeurtenisse en massabalans
Begin met die produk en werk agteruit. Moenie begin deur 'n katalogusnommer met skofure te vermenigvuldig nie.
Stap 1: definieer die vereiste goeie uitset
Skakel bevestigde vraag om na goeie dele per uur deur gebruik te maak van geskeduleerde produksie-ure, beplande omskakelings en die aanleg se eie beskikbaarheidsaannames. Hou vraagscenario's apart – basis, seisoenale piek en toekomstige groei – sodat oortollige kapasiteit sigbaar is eerder as weggesteek binne een optimistiese teiken.
Stap 2: meet een volledige gietgebeurtenis
Vir die voorgestelde vorm, teken die aantal parsons, dele gevorm, bruto parisonmassa, voltooide deelmassa, flits-/hermaalroete, stabiele gebeurtenisinterval en aanvaarde kwaliteitresultaat aan. 'n Vormgebeurtenis beteken een vorm vang parisonmateriaal en produseer sy stel dele.
Goeie dele/h = gietgebeurtenisse/h × dele per gebeurtenis × aanvaarde breuk
Bruto smeltaanvraag (kg/h) = gietgebeurtenisse/h × bruto parisonmassa per gebeurtenis (kg)
Die aanvaarde breuk moet uit 'n ooreengekome proef of 'n eerlike plantaanname kom. Bruto parisonmassa sluit die materiaal in wat die gietgeleentheid binnegaan, nie net die voltooide bottel nie. As flits weer geslyp word, beïnvloed die hantering en herinstelling daarvan steeds die lyn.
Stap 3: toets die knelpunte as een lyn
Vergelyk bruto smeltvraag met die voorgestelde ekstruder onder die werklike materiaal. Bevestig dan vormverkoeling, blaas lug, verwydering van dele, snoei, lektoetsing, vervoer, verpakking en slypvermoë. Die laagste volhoubare stadium stel die lynuitset.
Sien Kinggle's vir breër logika vir aaneenlopende masjienuitsetdeurlopende blaasvormmasjiengids. As deelgewig of muurverspreiding tydens spoedproewe verander, gebruik dieparison programmeringsgidsen verifieer dieselfde muurliggings by elke toestand.
Watter opset pas by die produksieplan?
Enkelstasie is gewoonlik die skoner kortlys wanneer ...
- geverifieerde vraag pas by een vormstasie met aanvaarbare bedryfsmarge;
- produkveranderinge is gereeld of produksielopies is kort;
- een vormstel word verkies vir begrotings-, instandhoudings- of valideringsredes;
- die onderdeel, vorm of verwyderingsmetode maak 'n afwisselende uitleg minder prakties;
- fabriekspasie, hystoegang of stroomaf-outomatisering is beperk;
- die projek betree 'n mark waar die vraag nog nie bewys is nie.
Dubbelstasie verdien 'n volledige lynstudie wanneer ...
- stabiele herhalingsvraag oorskry die realistiese enkelstasie-uitset;
- twee ooreenstemmende vormstasies kan 'n herhaalbare proses uitvoer;
- die ekstruder en die kop kan die vereiste bruto smelttempo verskaf;
- afkoeling laat nuttige tyd vir afwisselende vormwerk;
- snoei, toetsing en materiaalhantering kan die verhoogde vloei aanvaar;
- die bykomende vorm-, masjien- en nutsomvang het 'n verdedigbare sakesaak.
Geen lys vervang 'n produkproef nie. Dit voorkom 'n algemene verkrygingsfout: die behandeling van die tweede stasie as 'n selfstandige uitsetbykomstigheid. Dit is 'n stelselbesluit wat gereedskap, kontroles, ingebruikneming en die vloei van onderdele deur die fabriek verander.
Nuts en stroomaf toerusting kan die stasievoordeel uitwis
'n Dubbelstasielyn kan meer hitte in die vormverkoelingstelsel stuur en vormgebeure nader aan mekaar skep. Saamgeperste lug moet druk hou en vloei lewer wanneer die lyn dit vereis, nie net by ledig nie. Koelwater moet beide vormkringe bereik met stabiele toestande. Elektriese verspreiding, hidrouliese verkoeling en kabinetomgewing moet ooreenstem met die finale bou.
Moenie plantdienste uit die vergelykingstabel bereken nie. Sommige huidige Kinggle-webspesifikasies gebruik inkonsekwente eenheidstipografie, en die gemiddelde energiesyfers beskryf nie 'n identiese produktoets nie. Versoek die projekspesifieke nutsblad, elektriese tekening en algemene rangskikkingstekening vir die bestelde opset.
Gaan elke proses na nadat die vorm oopgemaak is
- Kan uithaaltoerusting onderdele van die wisselstasies ontvang?
- Kan snoei die werklike flits en nek/onderkant geometrie hanteer?
- Kan die lektoetser elke holte teen die vereiste lyntempo inspekteer?
- Kan vervoerbande botsing, ophoping en vervorming van dele voorkom?
- Kan die slypmasjien en blender-handvatsel flits sonder om die hermaalverhouding te destabiliseer?
- Kan operateurs beide stasies veilig bereik vir goedgekeurde inspeksie en oorskakelingswerk?
As vinniger hardloop onstabiele wanddikte, flits, verkoelingsvervorming of herhaalde alarms veroorsaak, koppel dierekord van voorkomende instandhoudingmet Kinggle'sHMI-foutsporingsmetodevoordat 'n fisiese bottelnek met resepveranderinge weggesteek word.

Vergelyk totale geïnstalleerde koste, nie masjienprys alleen nie
'n Koper wat op soek is na 'n plastiekbottelmaakmasjien se prys kan twee kwotasies ontvang wat nie gelykstaande is nie. 'n Mens kan die tweede vormstel, uithaal- en lektoetsing insluit; 'n ander kan slegs die basisvormmasjien wys. Die laer hoofprys kan dus 'n minder volledige produksiesel beskryf.
| Koste laag | Enkelstasie-vraag | Dubbelstasie vraag |
|---|---|---|
| Masjien platform | Watter ekstruder, klem, kontroles en standaardhulpmiddels is ingesluit? | Watter bykomende wa-, klem-, blaas- en beheertoerusting is ingesluit? |
| Vorm en sterf kop | Is een volledige vorm en die korrekte uitlaatpakket ingesluit? | Is twee bypassende vormstasies ingesluit, en is koptelling en uitlaatsteek identies aan die gereedskapplan? |
| Fabrieksdienste | Watter krag-, lug-, water- en vloer-/laaiwerk word benodig? | Kan bestaande dienste die vinniger gebeurtenisvolgorde ondersteun onder gelyktydige fabrieksaanvraag? |
| Stroomaf sel | Watter uithaal-, snoei-, toets-, vervoer- en slypstappe is handmatig of outomaties? | Kan elke stroomaf-verhoog dele van afwisselende stasies sonder opeenhoping aanvaar? |
| Verandering en validering | Hoe lank neem een vorm- en resepverandering onder die koper se prosedure? | Hoe word twee stasies in lyn gebring, gekwalifiseer en herstel na 'n produkverandering? |
| Bedryfsrisiko | Watter uitset gaan verlore as die enkelvormstasie stop? | Kan enige stasie veilig geïsoleer word, en wat gebeur met die gedeelde ekstrusievolgorde? |
'n Nuttige ekonomiese vergelyking gebruik dieselfde projekgrens aan beide kante. Sluit die gietmasjien, vorms, matrijskop, bykomstighede, installasie, ingebruikneming, opleiding en fabriekswysigings in. Skat dan arbeid, nutsdienste, beplande instandhouding, omskakelingsverlies, kwaliteitsverlies en stilstand deur die koper se eie bedryfsaannames te gebruik.
Koste per goeie deel = totale koste oor die vergelykingsperiode ÷ aanvaarde dele wat oor dieselfde tydperk geproduseer is
Die teller en noemer moet dieselfde tydvenster en omvang gebruik. Moenie 'n dubbelstasie-kapitaalsyfer bo 'n enkelstasie-droësiklusuitset plaas nie, of 'n outomatiese dubbellyn vergelyk met 'n basis-enkelmasjien wat snoei en toetsing uitsluit. As die vraag nie die bykomende uitset kan gebruik nie, bly ledige kapasiteit 'n koste. As die vraag die enkelstasievermoë oorskry, is gemiste produksie en oortyd ook koste.
Prys is steeds 'n geldige aankoopbeperking, maar dit hoort na tegniese passing. Vra Kinggle om elke ingesluit komponent en elke koper-verskafde item te identifiseer sodat die kwotasie reël vir reël vergelyk kan word.
'n Beter RFQ skei gewaarborgde voorwaardes van katalogusverwysings
Stuur dieselfde invoerblad aan elke verskaffer. Andersins kan twee aanhalings verskillende aannames gebruik en steeds vergelykbaar voorkom.
| RFQ veld | Vereiste insette | Hoekom dit die stasiebesluit verander |
|---|---|---|
| Deel | Tekening of monster, maksimum afmetings, nek/afwerking, handvatsel, skeidslyn en snoeivereiste | Definieer vormpassing, beweging en stroomaf werk |
| Materiaal | Presiese harsgraad, kleur, bymiddels, hermaal/PCR-plan en verskafferdata | Verander smeltgedrag, bruto deurset en verkoeling |
| Massa en muur | Klaargewig, bruto parison/flitsskatting, kritieke muurliggings en toleransie | Verander siklusteikens in smeltvraag en kwaliteitbewyse |
| Vraag | Goeie dele per uur, skof, jaar en spitsseisoen; SKU/omskakelingsplan | Wys of die tweede stasie produktief gelaai kan word |
| Gereedskap | Stasietelling, matrysuitlate, holtes, middelafstand, vormstelle en verkoelingsuitleg | Verhoed dat "dubbelstasie" 'n ander kop- of holte-aanname wegsteek |
| Kwaliteit | Gewig, dimensioneel, muur-, lek-, val-, bolaai- of ander ooreengekome toetse | Definieer goeie uitset in plaas van bewegingspoed |
| Fabriek | Kragstandaard, lug/watertoestande, vloer- en plafonlimiete, hyspad en stroomaf toerusting | Toets of die volle dubbelstasiesel geïnstalleer en ondersteun kan word |
Teken hierdie items aan tydens die aanvaardingsproef
- Masjien-, gietvorm-, matrijskop-, hars- en resepidentiteit.
- Stabiele gietgebeurtenis-interval vir elke stasie - nie een vinnigste gebeurtenis nie.
- Bruto parisonmassa, voltooide deelgewig en blitsroete.
- Aanvaarde onderdele per holte en stasie oor die ooreengekome toetsvenster.
- Kritiese muur-, dimensionele en funksionele resultate.
- Werklike lug-, water- en elektriese toestande onder die gedemonstreerde las.
- Alarm, stop en handingryping rekord tydens die verhoor.
Hierdie rekord verander "enkel versus dubbel stasie" in 'n besluit gebaseer op die koper se produk. Dit verskaf ook die ingebruiknemingsbasislyn vir toekomstige probleemoplossing en voorkomende instandhouding.
Gereelde vrae
Wat is vinniger: 'n enkelstasie- of dubbelstasie-blaasvormmasjien?
'n Dubbelstasiemasjien het 'n hoër uitsetpotensiaal omdat twee vormstasies om 'n gedeelde ekstrusiestelsel afwissel. Werklike goeie uitset hang steeds af van smeltkapasiteit, parisontelling, verkoeling, verwydering van dele, stroomaf toerusting en aanvaarde kwaliteit.
Verdubbel 'n dubbelstasie-blaasvormmasjien produksie?
Nie outomaties nie. Gepubliseerde droësiklussyfers kan twee afwisselende stasies toon, maar verkoopbare uitset kan beperk word deur bruto smeltaanvraag, verkoeling, snoei, toetsing, stop of verwerping. Verifieer die masjien met die werklike produk en materiaal.
Is 'n dubbelstasiemasjien dieselfde as 'n dubbelkopmasjien?
Nee. Stasietelling beskryf vorm-en-klem posisies. Koptelling beskryf hoeveel parisone geëxtrudeer word vir 'n gietgeleentheid. 'n Masjien kan twee stasies kombineer met een of meer matrijsuitlate.
Kan die twee stasies verskillende vorms laat loop?
Moenie aanvaar dat hulle onverwante produkte doeltreffend kan laat loop nie. Die stasies deel ekstrusie- en prosestoestande, dus moet produkmassa, parison-tydsberekening, verkoeling en stroomaf werk versoenbaar wees. Bevestig die presiese reëling tydens ingenieurswese.
Moet ek 'n enkel- of dubbelstasie vir 5L-houers kies?
Houervolume identifiseer slegs die platform. Kies stasietelling uit geverifieerde vraag na goeie onderdele, produkgewig, looplengte, vorm- en spuitkopplan, beskikbare nutsdienste, fabrieksuitleg en stroomaf kapasiteit.
Hoe moet blaasvormmasjien se uitset bereken word?
Gebruik vormgebeure per uur vermenigvuldig met dele per gebeurtenis en die aanvaarde breuk. Kontroleer die resultaat teen bruto smeltaanvraag, verkoeling en elke stroomafstap. Moenie droë siklus alleen as produksie-uitset gebruik nie.
Watter inligting is nodig vir 'n enkel-teen-dubbelstasie-kwotasie?
Verskaf die onderdeeltekening, materiaalgraad, voltooide en bruto vormmassa, muur- en kwaliteitvereistes, goeie-onderdele-teiken, SKU-plan, vorm- en holte-konsep, nutsdienste, uitleg en stroomaf toerusting.