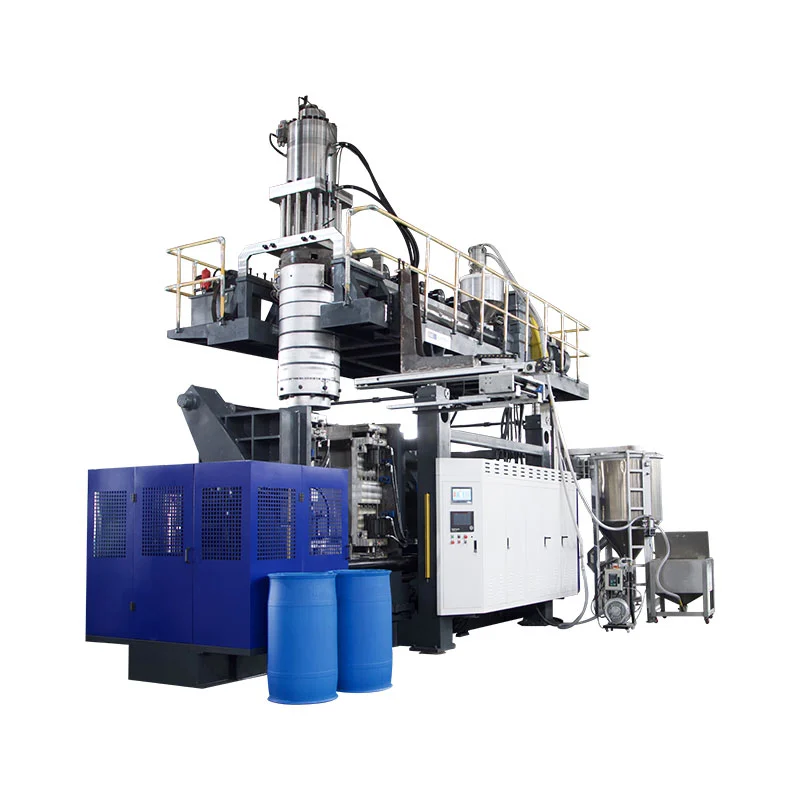
Motorblaasvorm kan hol dele soos lugkanale en vloeistofreservoirs produseer. Die keuse van die toerusting begin met die deeltekening, gespesifiseerde hars en aanvaardingsvereistes. 'n Masjien se geadverteerde houervolume alleen kan nie bepaal of dit 'n spesifieke kanaal sal vorm, sy vorm sal akkommodeer of die vereiste voltooide uitset sal lewer nie.
'n Nuttige aankoopoorsig volg die deel deur die volledige proses: vorming, verwydering, snoei, montering en inspeksie. Los verpligte produk- en gereedskapvereistes op voordat nominale uitset of prys vergelyk word. Andersins kan 'n vinnige gietsiklus 'n produksiesel verberg wat steeds sy afleweringsteiken mis.

Blaasvorming motoronderdele: toepassings en proses geskiktheid
Groepeer motoronderdele volgens wat hulle moet doen, eerder as deur die feit dat hulle hol is. 'n Kajuitlugkanaal, 'n enjin-luginlaatkomponent en 'n vloeistofreservoir benodig verskillende resensies. Hul bedryfstoestande en koppelvlakke bepaal die vrae wat 'n masjienvoorstel moet beantwoord.
| Gedeel familie | Insette om vas te stel | Vrae oor toerusting en gereedskap |
|---|---|---|
| Kajuit HVAC kanale | Lugpad, verbindingsgeometrie, installasieruimte en gespesifiseerde funksionele kontroles | Kan die voorgestelde roete die liggaam vorm en toeganklike snoei- en inspeksieplekke laat? |
| Enjin lug-inlaat dele | Gespesifiseerde temperatuur, druk of vakuum toestande, media blootstelling en verbinding vereistes | Pas die hars, vormingsroete en volledige sel daardie spesifieke toestande? |
| Vloeistofreservoirs | Vloeistof, diensvoorwaardes, poorte, monteerkenmerke en aanvaardingskriteria | Hoe sal die liggaam, koppelvlakke en enige daaropvolgende samestelling vervaardig en geverifieer word? |
| Ander hol tegniese dele | Vragkaste, afmetings, monteerkenmerke en beoogde gebruik | Is blaasvorming geskik, of moet 'n ander vorm- of hegroete vergelyk word? |
Hou brandstofstelselprojekte op 'n aparte goedkeuringspad. Byvoorbeeld,RISE beskryf plastiese brandstoftenkbrandtoetseonder VN Regulasie 34, Bylae 5, klousule 5. Dit is 'n spesifieke toetsomvang, nie 'n volledige goedkeuringskontrolelys nie. Vestig die toepaslike mark, vereistes en goedkeuringsverantwoordelikhede vir die werklike brandstofstelselprojek; 'n Masjienkatalogus wat “motortenks” lys, stel nie voldoenende brandstoftenkproduksie vas nie.
Geblaasde HVAC-kanale: meetkunde, koppelvlakke en masjienvereistes
Vir geblaasde HVAC-kanale, hersien die lugpad en elke verbinding saam. ’n Liggaam wat gevorm kan word, benodig steeds openinge wat geknip, opgespoor en nagegaan kan word. Pasgemaakte plastiekbuiswerk moet dus die kwotasiestadium bereik met beide die gevormde geometrie en die beoogde voltooide geometrie omskryf.
Skei kajuitventilasie van enjin se luginlaatvereistes
Moenie 'n enjin-luginlaatmateriaal of toetstoestand na 'n kajuitkanaal oordra bloot omdat albei lug dra nie. Teken die installasie-omgewing, goedgekeurde materiaal en vereiste kontrole vir die betrokke onderdeel aan. Indien druk, vakuum, temperatuursiklus of vloeistofblootstelling saak maak, identifiseer die relevante toestande in die projekspesifikasie.
Hersien die voltooide verbinding, nie net die gevormde opening nie
Merk verbindingspunte, monteerdatums, snitveranderings en die voorgestelde snoeiplekke op die tekening. Kyk dan hoe die onderdeel in 'n afwerking- of inspeksie-toebehore sal sit. 'n Nuttige hersieningsvraag is of dieselfde datumstelsel die onderdeel konsekwent tydens snoei, meting en montering kan opspoor.
Spesifiseer enige vereiste vloei-, deurgangs-, pas- of verseëlingkontrole voordat die sel gedefinieer word. Hierdie tjeks benodig dalk toegewyde toebehore of aparte stasies. Hulle moet 'n toegewysde verskaffer en aanvaardingsmetode hê, eerder as om aanvaar te word om saam met die blaasvormmasjien te kom.
Kies die prosesroete voordat u masjiengrootte kies
Bespreek hoe die parison die vormholte sal bereik voordat 'n groter masjien gekies word. 'n Parison is die warm hol buis wat die proses vorm en opblaas. Die hantering en plasing daarvan moet by die geometrie pas.
Konvensionele ekstrusie versus 3D suig blaasvorm
Toray se tegniese verduideliking van 3D-suigblaasvormingbeskryf suiging wat die parison in 'n vormholte inbring vir lang, komplekse hol vorms. Dit is 'n duidelike prosesreëling. 'n Konvensionele ekstrusie-blaasvormmasjien met 'n deel-verwyderingsrobot moet nie as gelykwaardige bewys van daardie vermoë hanteer word nie.
Vir 'n ongemaklike pad, versoek 'n vorm-roete hersiening met behulp van die werklike geometrie en hars. Vergelyk konvensionele ekstrusie-blaasvorming, 'n gespesialiseerde plasing of suigroete, en saamgevoegde gevormde afdelings waar toepaslik. Die vergelyking moet die vorming van uitvoerbaarheid, koppelvlakke en stroomaf werk aanspreek, eerder as om te aanvaar dat een roete by elke motorkanaal pas.
Hou smeltaflewering en dryfkonfigurasie apart
Deurlopende ekstrusie en akkumulator-kop werking beskryf smelt aflewering. Parison-plasing beskryf 'n ander deel van die proses. Hidrouliese, servo-hidrouliese en elektriese aandrywings beskryf aandrywing. Deur dit op aparte asse te vergelyk, maak dit aanhalings makliker om te interpreteer en verhoed dat 'n outomatiseringsetiket instaan vir 'n vormingsvermoë.
Kies blaasvormharse vir die werklike motortoepassing
Spesifiseer die graad, nie net die polimeerfamilie nie. "PA" of "PP" laat oop vrae oor versterking, modifikasie, verwerkingsgedrag en geskiktheid vir die beoogde deel. Envalior s'nDurethan PA6 portefeulje, byvoorbeeld, onderskei blaasvormgrade en versterkte grade vir buise en lugkanale. 'n Familienaam identifiseer nie 'n verwisselbare resep nie.
Pas materiaalvoorbereiding en plastisering by die graad
Kry die huidige graadspesifieke verwerkingsinstruksies. Kontroleer die voorgestelde droog- en voerreëling, vogmeting waar nodig, skroef- en kopgeskiktheid, temperatuurbeheer en enige slytvaste spesifikasie wat benodig word vir die verbinding. Dit is items vir tegniese bevestiging, nie redes om een droogtemperatuur vir alle ingenieursplastiek te publiseer nie.
Toray identifiseer smeltviskositeit en vormbehoudstabiliteit as relevant vir blaasvormhars geskiktheid. Teken die materiaaltoestand en prosesinstellings tydens 'n proef aan sodat 'n vormingsprobleem teen 'n bekende resep ondersoek kan word. Moenie 'n masjien se gepubliseerde HDPE-ekstrusietempo aanvaar as bewys van sy afleweringstempo met 'n ander hars nie.
Hou hermaal binne die goedgekeurde resep
Teken die bron, verwerkingsgeskiedenis en voorgestelde proporsie hermaaltyd aan, tesame met die kliënt se toestemming en die kontroles wat nodig is om die resep te kwalifiseer. Toets die beoogde produksiemengsel. 'n Proef met slegs maagdelike hars vestig nie prestasie met 'n latere hermaalbyvoeging nie.
Vertaal die deeltekening in blaasvormtoerustingvereistes
Gebruik 'n vereistes-tot-bewystabel om blaasvormtoerusting te hersien. Elke verpligte vereiste benodig 'n ooreenstemmende spesifikasie, tekening of proefrekord. Onopgeloste items moet sigbaar bly totdat die verantwoordelike party dit toemaak.
| Vereiste | Gaan die voorstel in | Bewyse en afsluiting |
|---|---|---|
| Materiaal en bruto skoot aanvraag | Graadspesifieke plastisering, bruikbare skoot en aflewering; sluit prosesskrot in eerder as voltooide gewig alleen | Materiële rekord en verteenwoordiger vorm verhoor |
| Vorm installasie | Omhulsel, montering, vormdikte en massa, nutsdienste en dienstoegang | Vorm-masjien koppelvlak tekening |
| Oopmaak en verwydering | Oopmaakspasie, vereiste vormbewegings, gryppad en speling vir die warm deel | Mosie hersiening en getuie verwydering volgorde |
| Kritiese muurstreke | Hoofgereedskap, gemeentebeheer en voorgestelde inspeksieplekke | Gekarteerde mates teen tekengrense |
| Voltooide koppelvlakke | Sny, heg, monteer en posisioneer toebehore | Afgewerkte deel dimensionele en funksionele kontrole |
| Aanvaarde uitset | Voltooi sel, telpunt, onderbrekingsreëls en verwerp hantering | Tydtoets met aanvaarde hoeveelhede en stoprekords |
Hoe ek 'n motorblaasvormprojek sal hersien
Vir 'n motor-blaasvormprojek sal ek die deeltekening hersien voordat ek masjienkapasiteit bespreek. My beginvrae sou die materiaalgraad, bedryfsomgewing, verbindingspunte en aanvaardingsvereistes betref. 'n Masjien se nominale houervolume sal 'n siftingsverwysing bly, nie die basis vir die goedkeuring van 'n kanaal of 'n onreëlmatige reservoir nie.
As 'n proefonderdeel sy gewigsteiken bereik het, maar 'n plaaslike muurdikte-kontrole misluk het, sou ek materiaalverspreiding ondersoek voordat die algehele deelgewig verhoog word. Ek sal die gespesifiseerde inspeksieplekke vergelyk met die parisonprofiel, materiaalvoorbereiding, gereedskap en aangetekende prosesinstellings. Om materiaal oral by te voeg, sal 'n voorgestelde verandering bly totdat die betrokke deelkontroles getoon het dat dit die probleem opgelos het.
Die gereedskapoorsig sal meer dek as of die vorm tussen die platen pas. Ek sou montering, vormdikte, openingspasie, vereiste bewegings en die volledige gedeelte-verwyderingspad nagaan. Poorte en monteerkenmerke sal ook 'n duidelike plan nodig hê vir snoei, posisionering en inspeksie na giet.
Vir 'n gespesifiseerde ingenieurs-plastiekgraad sal ek die verwerkingsleiding daarvan aanvra en die voorgestelde droog-, voer-, skroef- en koprangskikking verifieer. Ek sal nie 'n HDPE deursetsyfer gebruik as bewys van werkverrigting met 'n ander hars nie. Enige voorgestelde hermaalresep sal onderhewig bly aan die toepaslike materiaal- en klantvereistes.
Voordat ek die produksiesel goedkeur, sal ek stroomaf werk by die proefplan insluit. 'n Gegote buis moet nog die ooreengekome snoei-, monteer- en inspeksiestadium slaag. Ek sal aanvaarde afvoer, onderbrekings en handmatige aanpassings aanteken, en dan geslaagde vereistes skei van items wat regstelling of verdere bewyse benodig.
My aanbeveling sal van daardie bevindings afhang. ’n Groter masjien sal nie my outomatiese reaksie op ’n produksietekort wees nie; Ek sou eers vasstel of die beperking van gietwerk, hantering, afwerking of inspeksie kom.
Blaasvormontwerp, muurverspreiding en kritieke koppelvlakke
'n Voltooide deel se gewig is een meting van die hele voorwerp. Dit kan nie die dikte by 'n buiging, verbinding of afknyp identifiseer nie. Bepaal inspeksieplekke vanaf die tekening en funksie, vergelyk dan metings wat in 'n gedefinieerde deeltoestand gemaak is.
Afsonderlike longitudinale en omtrekbeheer
Hersien longitudinale parison-programmering apart van muurverspreiding rondom die deel se omtrek. Toray beskryf radius wanddikte beheer in sy 3D suig proses bespreking. Bevestig die voorgestelde stelsel se werklike beheerfunksies; 'n groot programmeerpunttelling alleen demonstreer nie dat elke kritieke ligging sy limiet sal bereik nie.
Vir 'n plaaslike mislukking, karteer die meting na sy posisie op die onderdeel en ondersoek die relevante proses- en gereedskapsveranderlikes. Hou veranderinge naspeurbaar sodat die uitwerking daarvan nagegaan kan word. Die bestaandeparison programmeringsgidsverduidelik die beheeronderwerp in meer besonderhede.
Dra die datums deur afwerking en montering
Definieer hoe poorte, afgewerkte rande en monteerkenmerke gemeet sal word relatief tot die gespesifiseerde datums. Stem saam oor die onderdeel se ondersteuning en metingstoestand. Hersien hierdie koppelvlakke met die vorm- en toebehoreverskaffers deur dievormontwerp en masjienkoppelvlakkontroles, eerder as om afwerking as 'n aparte kwessie te behandel na vormgoedkeuring.
Definieer die volledige motor-blaasvormsel
Teken die roete van harsvoorbereiding na die aanvaarde-deel-telpunt. Sluit verwydering, snoei, oopmaak, heg, montering en inspeksie in slegs waar die onderdeel dit nodig het. Vir elke operasie, noem die verskaffer, aanvaardingsbewyse en verantwoordelikheid vir integrasie.
Gaan stasie-koppelvlakke na: hoe 'n onderdeel oorgedra word, hoe dit geleë is, wat gebeur wanneer 'n stroomaf-stasie stop en hoe afgekeurde dele geskei word. 'n Kwotasie moet toerusting wat deur die masjienbouer verskaf word, onderskei van toerusting wat deur ander verskaf word. Dieoutomatiese lynkonfigurasiegidsdek hierdie voorsieningsgrense.
Kies inspeksies uit die onderdeel se funksie en spesifikasie. 'n Lektoets, waar nodig, vervang nie dimensionele, deurgangs-, samestelling- of duursaamheidsbewyse nie. Vermy een generiese toetslys vir elke motortoepassing.
Bewys die onderdeel en die produksieproses afsonderlik
Beplan 'n verteenwoordigende proef rondom die tekeninghersiening, goedgekeurde materiaal en beoogde resep. Teken die vorm, opstelling, materiaallot en meetplan aan. Hou aanvaarde hoeveelhede, verwerpingsredes, onderbrekings en handmatige ingrypings langs die siklusrekord.
'n Verskaffer se masjientoets en 'n kliënt se produksieonderdeelgoedkeuring dien verskillende doeleindes.AIAG se openbare PPAP-oorsigverbind produksieonderdeelgoedkeuring met konsekwent voldoening aan ontwerprekords en spesifikasies tydens 'n werklike produksielopie teen produksietempo's. Daardie omvang is wyer as om 'n masjienbeweging te demonstreer of om een aanvaarbare monster te produseer.
| Aktiwiteit | Vraag wat dit aanspreek | Bewyse om te definieer | Stel nie vanself tot stand nie |
|---|---|---|---|
| Masjien of sel VET | Voldoen die verskafde toerusting die ooreengekome aanvaardingsomvang? | Kontraktuele tjeks, konfigurasie, proefvoorwaardes en oop-item rekord | Alle voltooide-onderdeelfunksies of goedkeuring van die kliënt se produksie |
| Deel funksionele validering | Voldoen die voltooide deel aan die gespesifiseerde gebruiksvereistes? | Toepaslike dimensionele, samestelling, funksionele en duursaamheidsrekords | Volgehoue produksieprestasie buite die geëvalueerde toestande |
| Kliënt produksie deel goedkeuring | Voldoen die beoogde produksieproses aan die kliënt se toepaslike goedkeuringsvereistes? | Kliënt-gedefinieerde voorleggings en produksiebewyse, insluitend PPAP waar nodig | Goedkeuring vir 'n veranderde materiaal, tekening of proses sonder die vereiste hersiening |
Stel monsterhoeveelhede, proeftydperk, meetmetodes en enige statistiese kriteria in die projekaanvaardingsplan. Moenie 'n universele Cpk-teiken of looptyd van 'n generiese masjienartikel leen nie. Vir die toerusting gedeelte, gebruik dieFAT beplanningsgidsom die ooreengekome tjeks vas te stel.
Sluit elke vereiste af soos geslaag, wat regstellende werk en hertoets vereis, of nog nie geverifieer nie. Ken 'n eienaar en sluitingsbewyse toe aan laasgenoemde twee kategorieë. Deur hierdie statusse apart te hou, verhoed dat 'n onvolledige proef 'n oënskynlike produksievrystelling word.
Vergelyk uitset en koste by die aanvaarde deelgrens
Tel voltooide motoronderdele wat die ooreengekome tjeks slaag. Noem of die teiken omskakelings, onderbrekings en stroomaf-bedrywighede insluit, en gebruik dieselfde tydbasis vir elke stasie. Sien dieproduksietempo berekeningsgidsvir die onderskeid tussen nominale siklusse en aanvaarde uitset.
Evaluering van 'n HVAC-kanaalsel buite sy gietsiklus
Vir 'n hipotetiese motor-HVAC-kanaalprojek, sou ek begin met 'n vereiste van 95 aanvaarde onderdele per geskeduleerde uur. Veronderstel 'n enkelholte-vorm, 'n 32-sekonde gietsiklus, 90% gietfase-lopie beskikbaarheid en 'n finale aanvaarde opbrengs van 96% oor die hele proses.
Die nominale giettempo sal 3 600 ÷ 32 wees, of 112,5 dele per uur. Die toepassing van die veronderstelde lopie beskikbaarheid sal 'n gietstadium kapasiteit van 101,25 dele per geskeduleerde uur laat.
Daardie syfer sou nie die voltooide uitset bepaal nie. Ek sal ook die kapasiteit van snoei, hantering en inspeksie vergelyk. Die tabel hieronder toon twee beplanningscenario's, met die veronderstelling dat geen bykomende oordragverliese of interaksies tussen stasieonderbrekings is nie. Beide stroomaf kapasiteitsyfers gebruik geskeduleerde ure en maak reeds voorsiening vir die veronderstelde stasie-onderbrekings; die 96% opbrengs word een keer aan die einde toegedien.
| Beplanningsmaatreël | Aanvanklike stroomaf scenario | Hersiene stroomaf scenario |
|---|---|---|
| Gietstadium kapasiteit | 101,25 dele/uur | 101,25 dele/uur |
| Stroomaf verwerkingskapasiteit | 90 dele/uur | 105 dele/uur |
| Aanvaarde finale aanvaarde opbrengs | 96% | 96% |
| Geprojekteerde aanvaarde uitset | 86,4 dele/uur | 97,2 dele/uur |
| Vereiste aanvaarde uitset | 95 dele/uur | 95 dele/uur |
In die aanvanklike scenario sal stroomaf kapasiteit die sel beperk tot 90 dele per uur voor die finale opbrengstoelaag. Geprojekteerde aanvaarde uitset sal dus 90 × 0.96 = 86.4 dele per uur wees, onder die vereiste.
Ek sal volgende 'n stroomaf-reëling evalueer wat in staat is om 105 dele per uur te verwerk. Met die gietstadium wat dan toevoer beperk, sal geprojekteerde aanvaarde uitset 101.25 × 0.96 = 97.2 dele per uur word.
Die hersiene berekening sal die teiken met slegs 2,2 dele per uur oorskry. Ek sal dit as beperkte beplanningsruimte beskou, nie 'n bewys van 'n goedgekeurde produksietempo nie. 'n Verteenwoordigende selproef sal steeds die werklike siklus, onderbrekings, stroomaf prestasie en aanvaarde opbrengs moet bepaal.
Hierdie vergelyking sal die ingenieursoorsig na die afwerking- en inspeksiereëling rig voordat 'n groter blaasvormmasjien aangevra word.
Vergelyk dieselfde produksie-omvang
Skei die masjien, vorm, materiaal voorbereiding, afwerking toebehore, inspeksie, integrasie en proef koste in elke voorstel. 'n Slegs masjien-prys kan nie direk met 'n volledige sel-prys vergelyk word nie. Evalueer bykomende kapasiteit teen aanvaarde uitset en projekaanvraag; moenie aanvaar dat 'n groter masjien 'n stroomaf bottelnek sal verwyder nie.
Berei 'n RFQ vir motoronderdele vir Kinggle voor
Kinggle se gepubliseerde akkumulatorplatforms verskaf spesifikasieverwysings vir 'n aanvanklike bespreking. Dit is nie outomatiese keuses vir die hipotetiese kanaalvoorbeeld of vir elke motoronderdeel nie. Die voorgestelde materiaal, vorm en volledige produksie omvang moet nog 'n tegniese hersiening.
| Verwysingsveld | KGB80A | KGB100B |
|---|---|---|
| Geadverteerde maksimum houerkapasiteit | 30 L | 120 L |
| Klemkrag | 215 kN | 440 kN |
| Vormplaatgrootte, B × H | 750 × 860 mm | 1 200 × 1 200 mm |
| Maksimum vormgrootte, B × H | 520 × 860 mm | 920 × 1 200 mm |
| Vorm dikte | 360 tot 420 mm | 510 tot 600 mm |
| Gelyste toepassingsverbinding | Motoronderdele pypleidings | Motoronderdele en motortenks |
Die tabel reproduseer geselekteerde velde vanaf die gekoppelde Kinggle-produkbladsye. Plaatgrootte en maksimum vormgrootte is verskillende velde. Nie een van die twee bevestig 'n volledige bewegingsomhulsel, graadspesifieke uitset, gespesialiseerde suigproses of brandstofstelselgoedkeuring nie. Versoek die koppelvlaktekening en konfigurasie vir die voorgestelde bou.

Stuur 'n resensiepakket, nie net 'n gevraagde masjienvolume nie
- 3D- en 2D-deeltekeninge met hersienings, voltooide meetkunde, datums en kritieke muur- of koppelvlakvereistes.
- Die gespesifiseerde harsgraad, goedgekeurde produksieresep en relevante verwerkingsinstruksies.
- Deelgewig, beplande vormrangskikking, bestaande gereedskapinligting en die voorgestelde afwerkingvolgorde.
- Vereiste aanvaarde uitset met sy tydbasis, jaarlikse aanvraag, produkmengsel en inspeksievereistes.
- Terreintoestande en 'n duidelike lys van wie die vorm, bykomstighede, afwerking, inspeksie en integrasie verskaf.
Hierdie insette laat die tegniese hersieningsadres pas, onopgeloste vereistes en proeftoestande voordat 'n masjienkonfigurasie gefinaliseer word.
Gereelde vrae
Kan elke motorlugkanaal op 'n konvensionele blaasvormmasjien gemaak word?
Nee. Hersien die meetkunde, gespesifiseerde hars, koppelvlakke en toegang tot gereedskap. Sommige vorms regverdig evaluering van gespesialiseerde parison-plasing, suigblaasvorm of saamgevoegde afdelings. 'n Konvensionele masjien met 'n uithaalrobot vestig nie op sigself daardie vormingsvermoëns nie.
Is akkumulatorvolume genoeg om 'n masjien vir 'n motoronderdeel te kies?
Nee. Bruikbare skootaanvraag, materiaalspesifieke aflewering, gietvorminstallasie, openingspasie, vereiste bewegings, verwydering van dele en stroomaf werk moet ook hersien word. 'n Geadverteerde houervolume is 'n siftingsverwysing, nie 'n volledige seleksiemetode vir 'n onreëlmatige tegniese deel nie.
Kan 'n HDPE-masjien 'n gespesifiseerde ingenieurs-plastiekgraad verwerk?
Dit vereis 'n graadspesifieke hersiening van materiaalvoorbereiding, plastisering, kopgereedskap, kontroles en die voorgestelde proses. 'n Gepubliseerde HDPE-ekstrusietempo bewys nie uitset met 'n ander hars nie. Bevestig die konfigurasie en voer 'n verteenwoordigende proef met die beoogde materiaal uit.
Waarom kan 'n onderdeel sy gewigteiken bereik, maar 'n muurdikte-kontrole misluk?
Gewig beskryf die hele deel, terwyl 'n diktekontrole 'n ligging meet. Materiaal kan verskillend tussen streke versprei word sonder 'n ooreenstemmende verandering in totale gewig. Karteer die mislukte ligging en ondersoek die relevante materiaal, gereedskap en prosestoestande voordat jy besluit hoe om dit reg te stel.
Voltooi die slaag van 'n masjien FAT die goedkeuring van die klant se produksieonderdeel?
Nee. FAT dek die ooreengekome toerustingaanvaardingsomvang. Bekragtiging van voltooide deel en goedkeuring deur klante vereis hul eie toepaslike bewyse. Waar PPAP vereis word, bevestig die kliënt se indiening en produksie-loop vereistes eerder as om toerusting aflewering as goedkeuring te hanteer.
Is die koop van 'n motor-blaasvormmasjien dieselfde as die verkryging van pasgemaakte blaasvormonderdele?
Nee. Toerustingverkryging het betrekking op die masjinerie, gereedskap-koppelvlakke, integrasie en aanvaardingsomvang vir 'n produksieproses. Die verkryging van voltooide onderdele gaan oor 'n vervaardiger se verantwoordelikheid vir die vervaardiging en verskaffing van daardie onderdele. Maak duidelik watter omvang aangevra word voordat verskaffers vergelyk word.
Vir 'n hersiening van motoronderdele-toerusting, stuur die tekening en materiaalvereistes deurKinggle se kontakbladsyof e-possales@kinggle.com. Telefoon:+86-574-87103665. Maatskappy inligting is beskikbaar op dieKinggle Oor bladsy.
Keur die produksieroete goed voordat u tot die masjien verbind
Begin met die onderdeel en materiaal, bepaal die vormroete en verander die tekening in eksplisiete toerusting en valideringsvereistes. Vergelyk dan volledige voorstelle by die aanvaarde deelgrens. 'n Verpligte pas probleem moet oplossing; 'n vinniger siklus of laer koopprys kan dit nie sluit nie.