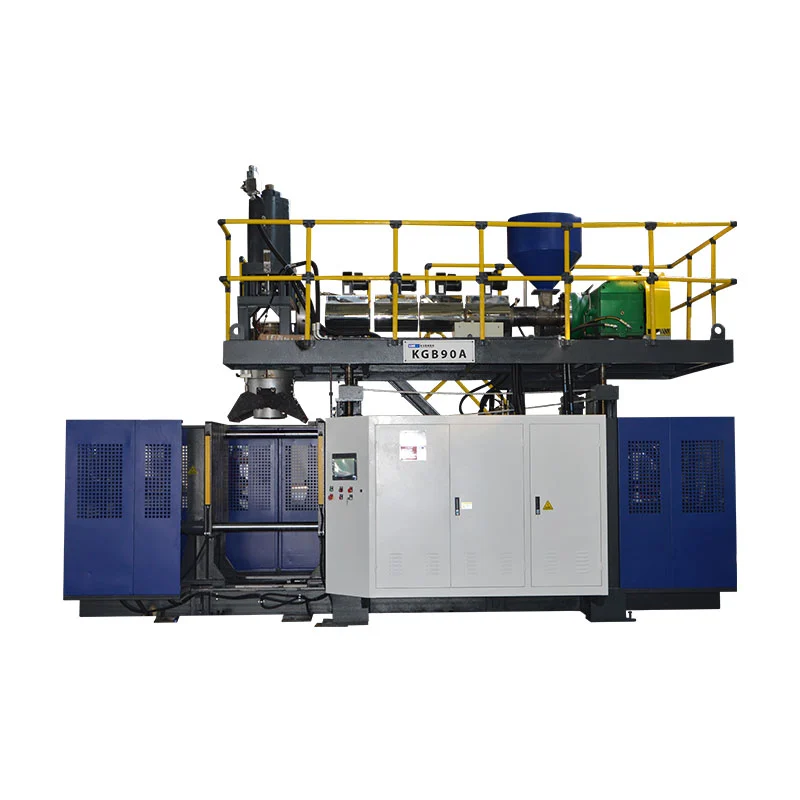
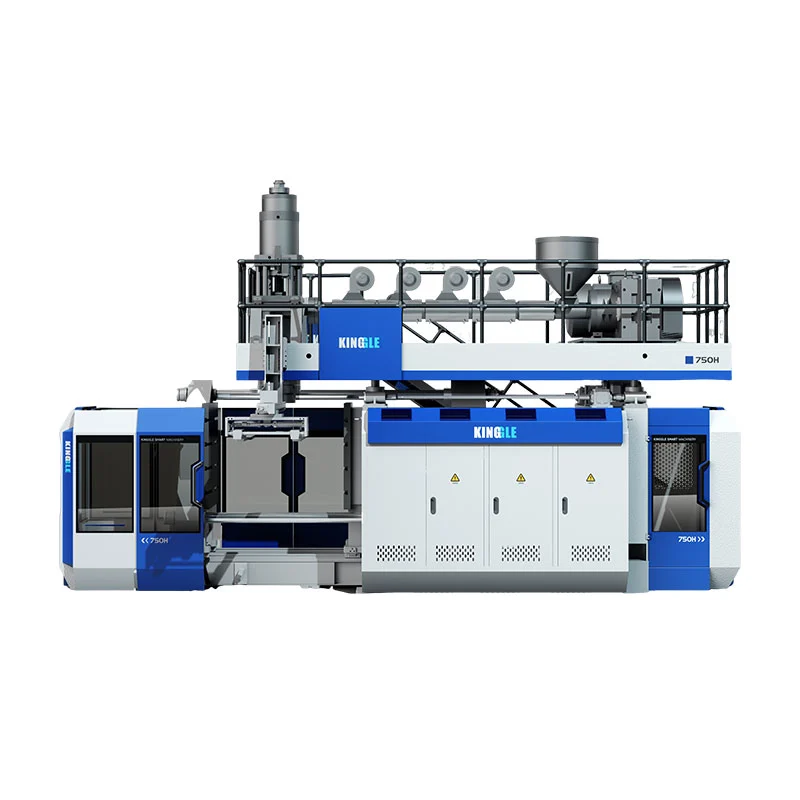
Kies die Kinggle KGB90A wanneer die goedgekeurde produk die gepubliseerde enkel-ekstruder-uitleg kan gebruik en nie die KGB90AP se twee smeltstrome benodig nie, nadat die materiaal-, uitset- en produktoetse gedefinieer is.Kies die KGB90AP wanneer die produkspesifikasie werklik vir dubbellaag- of dubbelkleur-ekstrusie vereis, want sy huidige produkbladsy bevat twee 70 mm-skroewe en die twee materiaalstrome moet afsonderlik geïnspekteer word. Voor enige keuse, bevestig die vormomhulsel, bruto vormmassa, hars, muurstruktuur, aanvaarde uitset en fabriekshulpmiddels teenoor die voltooide deel eerder as om op die 60L-kapasiteitetiket alleen staat te maak.

Vyf besluite om te neem voordat jy vir 'n kwotasie vra
- Een of twee smeltstroom
- Maksimum bruto parisonmassa
- Afgewerkte vormgrootte en koppelvlakke
- Aanvaarde uitset met die regte produk
- Masjien en vollyn nutsomvang
KGB90A
Gepubliseer met een 90 mm skroef en 'n 45 kW ekstrudermotor. Begin hier vir 'n eenstroomprodukkonsep, onderhewig aan projekbevestiging.
KGB90AP
Gepubliseer met twee 70 mm skroewe en twee 22 kW ekstrudermotors. Die verklaarde doel daarvan is dubbellaag- of dubbelkleurproduksie.
| Gepubliseerde item | KGB90A | KGB90AP | Seleksie betekenis |
|---|---|---|---|
| Maksimum houer kapasiteit | 60 L | 60 L | Nominale kapasiteit bewys nie dat 'n spesifieke onderdeel pas nie. |
| Ekstruder reëling | Een 90 mm skroef | Twee 70 mm skroewe | Dit is die belangrikste modelverskil vir muur- en kleurstruktuur. |
| Ekstrudermotorkrag | 45 kW | 2 x 22 kW | Geïnstalleerde motorgraderings is nie produk energie resultate nie. |
| Gepubliseerde HDPE-smeltkapasiteit | 130 tot 160 kg/h | 130 tot 160 kg/h | Bevestig kapasiteit met die werklike hars en bruto parison aanvraag. |
| Akkumulator kapasiteit | 6,6 L | 6,6 L | Kontroleer skootvolume en massa teen die volledige parison. |
| Gepubliseerde PE akkumulator gewig | 4,95 kg | 4,95 kg | Gedeeltelike gewig alleen sluit flits, sterte en prosestoelae uit. |
| Klemkrag | 280 kN | 280 kN | Geprojekteerde area- en prosesaanvraag vereis steeds hersiening. |
| Maksimum vormgrootte, B x H | 700 x 980 mm | 700 x 980 mm | Die voltooide vormsamestelling moet by albei afmetings pas. |
| Vorm dikte reeks | 460 tot 550 mm | 460 tot 550 mm | Sluit insetsels, agterplate en monteerbesonderhede in. |
| Masjiengrootte, L x B x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Dit is die masjienkoevert, nie die volle produksiesel nie. |
| Masjien gewig | 14 t | 15 t | Gebruik die finale algemene reëling vir fundering en hantering. |
Bron: huidige KinggleKGB90A produk bladsyenKGB90AP produk bladsy, nagegaan 9 September 2026. Syfers is gepubliseerde verwysings, nie 'n waarborg vir elke konfigurasie nie.
Die eerste besluit is die muurstruktuur, nie die 60L-etiket nie
Albei modelle dra dieselfde nominale kapasiteit van 60L. Daardie gedeelde etiket maak hulle nie uitruilbaar nie. Die KGB90A-produktabel bevat een 90 mm-skroef. Die KGB90AP-tabel bevat twee 70 mm-skroewe. Kinggle verklaar dat die dubbel-ekstruderingstelsel bedoel is vir dubbellaag- of dubbelkleurproduksie.
Begin met die produktekening. Merk elke vereiste muurlaag, kleurstreek en materiaalstroom. Sê hoekom elkeen bestaan. 'n Tweede ekstruder word geregverdig deur 'n produkvereiste. Dit moet nie bygevoeg word net omdat 'n meer komplekse masjien meer bekwaam klink nie.
Vir 'n eenstroomproduk is die KGB90A die eenvoudiger gepubliseerde argitektuur. Die finale voorstel moet nog materiaal en gereedskap hersien word. Die bladsy lys PE, PP en ABS as materiaalfamilies, maar daardie lys bewys nie dat elke graad teen dieselfde uitset sal verwerk nie. Smeltgedrag, produkgeometrie en aanvaardingstoetse bly projekinsette.
Vir 'n gespesifiseerde dubbellaag- of dubbelkleurproduk verskaf die KGB90AP die twee gepubliseerde ekstrusiestrome. Die kwotasie moet verder gaan. Dit moet identifiseer watter hars of kleur elke stroom voer. Dit moet ook die teikenlaagverwantskap, aanvangsmetode en inspeksieplan vermeld. Twee ekstrueerders skep vermoë. Hulle definieer nie self 'n voltooide muurspesifikasie nie.
Vermy verwarring van lae met matrijsuitlate of vormholtes. ’n Laag loop deur die produkmuur. 'n Die uitlaat vorm een parison. 'n Holte vorm een deel. Kinggle s'nkop-, holte- en laaggeleidingskei daardie tellings. Plaas elke telling op sy eie RFQ-lyn.
Wat die twee gepubliseerde tabelle sê oor die gedeelde platform
Die huidige modeltabelle toon 'n gemeenskaplike vormomhulsel. Albei lys 280 kN klemkrag en 'n 960 x 980 mm vormplaat. Albei toon 'n maksimum vormgrootte van 700 x 980 mm. Die gepubliseerde vormdiktereeks is 460 tot 550 mm. Die gelyste akkumulatorkapasiteit is 6,6 L, met 'n PE-akkumulatorgewig van 4,95 kg.
Hierdie ooreenkomste maak die ekstruderrangskikking meer sigbaar. Die KGB90A gebruik een 90 mm-skroef met 'n gelyste 45 kW-ekstrudermotor. Die KGB90AP gebruik twee 70 mm-skroewe met twee 22 kW-motors. Albei bladsye publiseer 'n HDPE-smeltkapasiteitreeks van 130 tot 160 kg/h.
Moenie die twee KGB90AP-kapasiteitsyfers byvoeg nie, tensy die tabel uitdruklik afsonderlike uitsette aanbied. Dit doen nie. Die gepubliseerde reeks beskryf reeds die model. ’n Dubbelekstruder-uitleg kan die bruto smelt tussen strome verdeel, maar die goedgekeurde laagverhouding bepaal elke stroom se werklike aanvraag. Die fabriek benodig daardie verhouding voor die grootte van harshantering en 'n proef uitvoer.
Die masjienafmetings word ook as gelyk gepubliseer op 5,45 x 3,5 x 4,2 m. Gelyste gewig verander van 14 t vir KGB90A na 15 t vir KGB90AP. Daardie een-ton verskil is nuttig vir vroeë beplanning. Dit is nie genoeg vir die finale fondasie, opheffing of verskepingsplan nie.
Die twee tafels dra ook dieselfde droësiklus-etiket. Behandel dit slegs as 'n verwysing na masjienbeweging. Dit identifiseer nie 'n toetshouer, hars, deelgewig, afkoeltyd of verwerpingsreël nie. 'n Produkartikel moet daardie limiet duidelik maak in plaas daarvan om 'n kataloguslyn in 'n produksiebelofte te omskep.
Waar die KGB90A die meer direkte beginpunt is
Die KGB90A is die enkel-ekstrudermodel in hierdie vergelyking. Die gepubliseerde bladsy bevat een 90 mm-skroef, 'n 24 L/D-verhouding en 'n 45 kW-ekstrudermotor. Kinggle lys ook 'n MOOG 100 diktebeheerder, robotarm en onderblaasstelsel as deel van die standaardmodelbeskrywing.
Hierdie uitleg is 'n praktiese beginpunt wanneer die goedgekeurde produk een smeltstroom gebruik. Moontlike toepassings wat deur Kinggle gelys word, sluit in chemiese verpakkingsvate, stapelemmers, buite-watertenks, motortenks, speelgoed, motoronderdele, gereedskapkaste en verkeershindernisse. Die lys toon produkbreedte. Dit sertifiseer nie dat elke item in daardie groepe by een vorm of een resep pas nie.
Stuur die werklike deel voordat jy aanneem pas. 'n 60L smal tenk en 'n 60L wye gereedskapkis kan baie verskillende geprojekteerde areas hê. Hul vorms kan ook verskil in breedte, hoogte en dikte. Handvatsels, dieptrekke, inserts en skeidingslyne beïnvloed die vereiste parison en klemlading. Die maksimum produkvolume is slegs een siftingswaarde.
Die enkel-ekstruder-reëling maak ook die materiaalpad makliker om te definieer. Daar is een hoofharsstroom om te droog, voer, kleur en suiwer. Dit verwyder nie proseswerk nie. Harsveranderinge, kleurveranderings en hermaalreëls beïnvloed steeds opstart en oorskakeling. DieHDPE en PP gidsverduidelik hoekom materiaalname alleen nie die resep bepaal nie.
Kies KGB90A slegs nadat die produkvereiste dit ondersteun. As die koper later 'n tweede laag of 'n aparte sigbare kleurstroom byvoeg, kan daardie verandering die volledige ekstrusie- en die-kop-pakket beïnvloed. Dit is goedkoper om die muurstruktuur te vestig voordat die masjienontwerp gevries word.
Wat die KGB90AP byvoeg, en wat dit nog van die koper benodig
Kinggle beskryf die KGB90AP as die dubbel-ekstrusie-model vir dubbellaag- of dubbelkleurwerk. Sy huidige tabel lys twee 70 mm-skroewe en twee 22 kW-ekstrudermotors. Die gepubliseerde maksimum houerkapasiteit, klemdata, vormkoevert en akkumulatorsyfers pas by die KGB90A-tabel.
Die ekstra ekstrusiestroom is die bepalende verskil. Dit laat die projek twee gespesifiseerde smeltstrome in die matrijskopstelsel voer. Daardie strome kan twee kleure of 'n ontwerpte laagstruktuur verteenwoordig. Die koper moet die materiaalpaar en die vereiste verhouding tussen hulle verskaf. Verenigbaarheid moet nie uit die woorde "dubbellaag" aanvaar word nie.
Laagbeheer benodig ook 'n inspeksiemetode. Besluit of die fabriek die totale wanddikte, individuele laagverspreiding, kleurgrens, voorkoms of 'n produkspesifieke prestasietoets sal kontroleer. Noem waar die deel gesny of gemeet sal word. 'n Slaaguitslag benodig 'n tekening of beheerplan, nie 'n visuele mening by die masjien nie.
Die gepubliseerde KGB90AP-bladsy noem ook gereedskapkiste, chemiese verpakking en speelgoed as toepassings. Elkeen kan verskillende eise stel aan muurvorm en kleurplasing. 'n Gereedskapkas kan diep kenmerke en 'n wye geprojekteerde area hê. Chemiese verpakking kan 'n gedefinieerde materiaal- en prestasiespesifikasie vereis. Speelgoedonderdele kan voorkoms- en kleurgrensvereistes meebring. Die masjienvoorstel moet die werklike deel volg.
Die Kinggle-gasheerMOOG DigiPack III handleidingverduidelik dat akkumulator-masjien muurprofiele verband hou met akkumulatorposisie tydens uitstoot. Dit ondersteun profielplasing langs die kerk. Dit beheer nie outomaties die koper se laagverhouding nie. Die ekstrusie- en die-kop-ontwerp moet aan daardie afsonderlike vereiste voldoen.
'n 60L-produk moet nog by die vorm en akkumulator pas
Nominale volume is 'n swak finale pastoets. Twee hol produkte kan dieselfde volume hou terwyl hulle baie verskillende vorms vereis. Begin met die deel se maksimum breedte, hoogte en diepte. Voeg die skeidslyn, afknyp, flitssakke, nek- of onderblaas-koppelvlak, insetsels, verkoelingsverbindings en monteerplate by.
Vergelyk die voltooide vormsamestelling met die gepubliseerde masjienvenster. Albei 60L-bladsye bevat 'n maksimum vormgrootte van 700 x 980 mm en 'n diktereeks van 460 tot 550 mm. Die plaat is gelys op 960 x 980 mm. Hierdie syfers laat vroeë sifting toe. Die goedgekeurde masjien- en vormtekeninge moet die finale koppelvlak bevestig.
Gaan volgende na die kerkgenootskap. Bruto parisonmassa sluit die finale produk, flits, sterte en enige prosesmateriaal wat tydens vorming vasgevang is in. Albei produkbladsye lys 'n 4,95 kg PE-akkumulatorgewig. Moenie daardie getal met voltooide deelgewig alleen vergelyk nie. Gebruik die volledige bruto skoot en bevestig die werklike hars.
Die vorm moet ook die verlangde lengte en vorm bereik voordat swaartekrag of verkoeling dit verwring. Muurprogrammering versprei materiaal oor daardie lengte. Diep hoeke, handvatsels en wye dele kan die parison anders rek. Kinggle s'nparison programmeringsgidswys hoe die profiel teen gemete muurliggings gekontroleer moet word.
Ten slotte, hersien die vraag na die klem en die opening van die vorm. Geprojekteerde area, blaasdruk en deelgeometrie beïnvloed vormingslas. Invoegings en verwydering van dele beïnvloed openingspasie. Dieekstrusie blaas vorm ontwerp gidsbied 'n vollediger koppelvlakkontrolelys.
Moenie die droësiklussyfer as voltooide produkuitset verkoop nie
Beide huidige produkbladsye lys "500 PC/HR" as droësiklusuitset. Die etiket maak saak. ’n Droë siklus bewys nie dat enige van die modelle 500 aanvaarde 60L-produkte per uur kan maak nie. Dit sluit nie 'n geïdentifiseerde deel, bruto parisongewig, materiaal, wanddikte, verkoelingsvereiste of stroomaf-proses in nie.
Werklike uitset begin met die volledige produksiesiklus. Ophoping en parison-uitstoot moet ooreenstem met die sluiting van die vorm. Blaas, verkoeling, uitlaat, oopmaak en verwydering van dele moet klaar wees. Snoei en stroomaf hantering moet ook tred hou. 'n Verwerpte deel hoort nie in aanvaarde uitvoer nie.
Die gepubliseerde HDPE-smeltkapasiteitreeks is nog 'n grens. Albei bladsye lys 130 tot 160 kg/h. Vergelyk daardie reeks met bruto materiaal aanvraag, nie voltooide deelgewig alleen nie. Bruto uurlikse aanvraag sluit elke parison-komponent en die beplande gebeurteniskoers in. Die werklike hars en proses toestand kan die resultaat verander.
Gebruik Kinggle'ssiklus-tyd gidsom die beperkende gebeurtenis te identifiseer. Tel dan aanvaarde dele oor 'n stabiele lopie. Teken deelgewig, muurverspreiding, afmetings en vereiste funksionele toetse aan. ’n Vinnige masjienbeweging het min waarde wanneer die produk meer verkoeling benodig of die lyn onderdele verwerp.
Energie moet dieselfde aanvaarde-uitset-noemer gebruik. Die twee openbare tabelle noem 'n 35 tot 45 kW-reeks as gemiddelde energieverbruik. Kilowatt beskryf gemiddelde krag, nie energie per deel nie. Dieenergiemetingsgidsverduidelik hoe om kWh per aanvaarde produk te meet. Hou daardie resultaat gekoppel aan die werklike verhoor.
Die produksiesel is groter as die gepubliseerde masjienkoevert
Die twee 60L-bladsye publiseer dieselfde masjienafmetings: 5,45 m lank, 3,5 m breed en 4,2 m hoog. Dit is 'n nuttige eerste tjek. Dit wys nie diensgange, materiaalstelsels, operateursposisies, vormhantering, deelafvoer of stroomaf toerusting nie.
Bou die sel rondom die produkvloei. Merk waar hars inkom en waar voltooide dele vertrek. Laat ruimte toe vir die robot, snoei, inspeksie en afgekeurde materiaal. Wys die vormveranderingsroete. Hou toegang tot verwarmers, hidroulika, die matrijskop en beheerkas. Die finale algemene reëling moet hierdie koppelvlakke identifiseer.

Hulpprogramme behoort ook aan die geselekteerde konfigurasie. Vra vir die finale gekoppelde las, toevoerspanning, masjien-inlaatlugbehoefte en verkoelingswatervereiste. Sluit elke plaaslike hulpdiens in. Moenie die plant vanaf 'n soortgelyke model se tafel ontwerp nie. Opsies en plaaslike elektriese ontwerp kan die finale pakket verander.
Kinggle s'nnutsvereistesgidsskei gekoppelde las van bedryfsaanvraag. Dit dek ook saamgeperste-lugvloei, verkoeling en uitleg. Gebruik dit saam met die projeknutsblad en finale masjientekening. Die terreinplan moet goedgekeur word voordat die masjien verskeep word.
Kontroleer die vertikale roete so noukeurig soos die vloer. Die gepubliseerde hoogte sluit nie elke optelaksie of terreinhindernis in nie. Hersien deure, dakstruktuur, hyskraantoegang en die pad wat vir vormhantering gebruik word. Wys instandhoudingsplatforms en oop wagte op die uitleg. ’n Masjien kan binne die gebou pas en steeds moeilik wees om te installeer of te versien.
Voltooi die hersiening met die stroomaflyn. 'n Groot deel het ruimte nodig om te stabiliseer, af te sny en te beweeg sonder om te beskadig. Bevestig die robot se valpunt, vervoerbandbreedte en inspeksieposisie. As die proses flits na 'n slypmasjien terugkeer, merk ook daardie roete. Hierdie besonderhede besluit dikwels waar die masjien kan sit.
Bou die RFQ rondom agt stukke produkbewyse
'n Modelversoek sonder 'n deelpakket laat die grootste besluite oop. Kinggle s'nverkoopsprosesvra vir produkfoto's of tekeninge, gewig, grootte, materiaal, dikte, uitset en chemiese weerstandbehoeftes. Vir die KGB90A- en KGB90AP-besluit, organiseer daardie inligting in hierdie volgorde.
- Stuur die beheerde deeltekening.Sluit algehele afmetings, nek- of koppelvlakbesonderhede, skeidslynlimiete en die jongste hersiening in.
- Noem die bruto en voltooide massa.Skei finale produk gewig van flits, sterte en ander proses materiaal.
- Definieer elke materiaalstroom.Gee die harsgraad, verskaffer, kleur, hermaalreël en enige vereiste verhouding tussen strome.
- Beskryf die muurstruktuur.Merk een stroom, dubbellaag of dubbelkleur. Voeg die inspeksiemetode en aanvaardingslimiete by.
- Voorsien die vormpakket.Dien finale breedte, hoogte, dikte, gewig, verkoelingsuitleg, monteerpunte, insetsels en blaaskoppelvlak in.
- Stel aanvaarde uitset.Definieer verkoopbare onderdele per uur, beplande skofte, verwerpingsbehandeling en die stroomaf-proses wat tred moet hou.
- Lys die fabriekstoestande.Sluit spanning, frekwensie, saamgeperste lug, koelwater, plafonhoogte, hystoegang en beskikbare vloerarea in.
- Stem saam oor die verhoor.Noem die hars, vorm, toetsduur, kwaliteitkontroles, uitsettelling, energiegrens en dokumente wat vereis word voor aanvaarding.
Vra vir 'n antwoord wat standaardmodeldata van projekspesifieke data skei. Die standaardtabel help om die platform te vergelyk. Die tegniese ooreenkoms moet die bestelde konfigurasie beskryf. Hou hersieningsnommers op die produktekening, vormtekening, nutsblad en aanvaardingsplan.
Gebruik diefabriek aanvaarding toets gidsom die hardloop te definieer. Indien produkverwante energie deel van die besluit is, verskaf EUROMAP 46.2 'n meetmetode vir 'n gegewe masjien, vorm en gespesifiseerde produk. Die metode vereis ook dat die produk aan kliënte se vereistes voldoen.
Kinggle s'naflaai bladsyverskaf parametertabelle en kontroleerderdokumente vir hersiening. Bevestig dat elke dokument by die finale model en beheerpakket pas. 'n Handleiding vir 'n soortgelyke masjien is 'n nuttige agtergrond, maar dit ignoreer nie die bestelde tegniese lêer nie.
Vra beide kante om dieselfde datastel te onderteken voordat vervaardiging begin. ’n Veranderde muurstruktuur kan die ekstruderkeuse verander. 'n Swaarder parison kan die skootoorsig verander. 'n Groter vorm kan masjienpas verander. Hersieningsbeheer verhoed dat 'n vroeë kwotasie per ongeluk die finale aanvaardingsbasis word.
Die RFQ moet ook aandui watter items oop bly. Tipiese voorbeelde sluit in finale harsgraad, vormverkoelingsverbindings of stroomaf-outomatisering. Gee elke oop punt 'n eienaar en sperdatum. Die fabriek kan dan bevestigde masjienontwerpinsette skei van inligting wat nog kopersgoedkeuring benodig.
Kies die model wat by die goedgekeurde produk pas
Die KGB90A en KGB90AP deel baie gepubliseerde vormingslimiete. Die modelkeuse begin dus by ekstrusie-argitektuur. Gebruik KGB90A as die beginpunt vir 'n goedgekeurde eenstroom-konsep. Gebruik KGB90AP wanneer twee ekstrusiestrome benodig word vir die gespesifiseerde laag of kleurstruktuur.
Moenie modelkompleksiteit as 'n plaasvervanger vir produkdefinisie gebruik nie. ’n Dubbelekstrusiemasjien benodig twee materiaalhanteringspaaie, ’n gedefinieerde opstartmetode en ’n laag- of kleurinspeksieplan. As die produk nie daardie funksies benodig nie, voeg hulle werk by sonder om 'n aanvaarde produkvoordeel te skep.
Moenie KGB90A kies net omdat die gelyste masjiengewig laer is nie. Vormpassing, 'n groot aanvraag en aanvaarde uitset maak meer saak. ’n Eenstroomproduk kan steeds versigtige muurprogrammering, verkoeling en hantering van onderdele vereis. Die produkproef moet die volledige resultaat bewys.
As die koper toekomstige produkte verwag, lys dit nou. Gaan die grootste vorm en die swaarste bruto parison na. Merk enige toekomstige dubbellaag- of dubbelkleurvereiste. Besluit dan of die ekstra argitektuur by die eerste aankoop of 'n latere lyn hoort. Hou onbevestigde toekomstige idees apart van die huidige aanvaardingstoets.
Voor versending, hardloop die ooreengekome deel met die ooreengekome materiaal. Teken die resep, kwaliteit resultate, aanvaarde uitset en nutsvoorwaardes aan. Gebruik dieopstart kontrolelysvir ingebruikneming en dieoorskakelingsgidswanneer die produkfamilie verskeie vorms of kleure insluit.
Gereelde vrae
Wat is die belangrikste verskil tussen KGB90A en KGB90AP?
Die huidige KGB90A-tabel lys een 90 mm-skroef en 'n 45 kW-ekstrudermotor. Die KGB90AP-tabel bevat twee 70 mm-skroewe en twee 22 kW-motors. Kinggle beskryf KGB90AP as die dubbel-ekstrusie-opsie vir dubbellaag- of dubbelkleurprodukte. Baie gepubliseerde vormafmetings is andersins dieselfde.
Beteken 'n 60L-kapasiteitgradering dat elke 60L-produk sal pas?
Nee. Volume is slegs 'n vroeë siftingswaarde. Die voltooide vorm moet by die plaat pas, maksimum vormafmetings, diktereeks en openingrangskikking. Die bruto parison moet aan die akkumulatorvereiste voldoen. Geprojekteerde area, klemaanvraag, insetsels, verkoeling en verwydering van dele moet ook hersien word.
Kan die gepubliseerde 500 stukke per uur as produksie-uitset gebruik word?
Nee. Beide bladsye benoem daardie syfer as droë-siklus-uitset. Dit identifiseer nie 'n gevormde produk, hars, gewig, afkoeltyd, afkeurreël of stroomaf-opstelling nie. Produksie-uitset moet gemeet word as aanvaarde dele tydens 'n ooreengekome proef met die werklike produk en materiaal.
Wanneer moet 'n koper die KGB90AP-dubbelekstrusiemodel kies?
Kies KGB90AP wanneer die goedgekeurde produk twee smeltstrome vir 'n gespesifiseerde dubbellaag- of dubbelkleurstruktuur benodig. Definieer beide materiale, die beoogde verhouding tussen strome en die inspeksiemetode. Moenie die tweede ekstruder slegs as 'n algemene opgradering byvoeg nie.
Watter produkinligting het Kinggle nodig vir 'n 60L-masjienvoorstel?
Stuur die produktekening of foto's, afmetings, voltooide en bruto massa, harsgraad, muurstruktuur, diktevereistes, uitsetteiken en funksionele toetse. Voeg vormbesonderhede en fabriekshulpmiddels by wanneer beskikbaar. Hierdie inligting laat die masjien, matrijskop, vorm en proefplan dieselfde produkbasis gebruik.
Hoe moet energieverbruik tussen die twee modelle vergelyk word?
Meet elke model terwyl dieselfde aanvaarde produk onder ekwivalente toestande gemaak word. Teken masjien kWh op, aanvaarde uitset, geëxtrudeerde massa en ingesluit bykomstighede vanaf dieselfde tydvenster. Moenie gekoppelde motorgraderings of 'n droë siklus vergelyk asof dit produk-energieresultate is nie.
Stuur die produk voor jy die model kies
Deel die tekening, hars, bruto vormmassa, muurstruktuur, vorminligting, aanvaarde uitset en fabriekshulpmiddels. Kinggle kan dan bevestig of die KGB90A, KGB90AP of 'n ander platform by die projek pas.
Versoek 'n produkgebaseerde voorstelBronne nagegaan vir hierdie gids
- Kinggle KGB90A 60L Accumulate Blow Moulding Machine, huidige produkbeskrywing en gepubliseerde tabel, nagegaan op 9 September 2026.
- Kinggle KGB90AP 60L akkumulator blaasvormmasjien, dubbel-ekstrudering beskrywing en gepubliseerde tabel, nagegaan 9 September 2026.
- Moog DigiPack III Instruksiehandleiding, akkumulator-posisie profiel-beheer metode, verkry deur Kinggle.
- EUROMAP 46.2, Weergawe 1.0, Januarie 2014, produkverwante energiemeting vir 'n gespesifiseerde produk en vorm.
- Kinggle Verkoopsproses, produkinligting versoek vir masjienvoorstelle, nagegaan 9 September 2026.