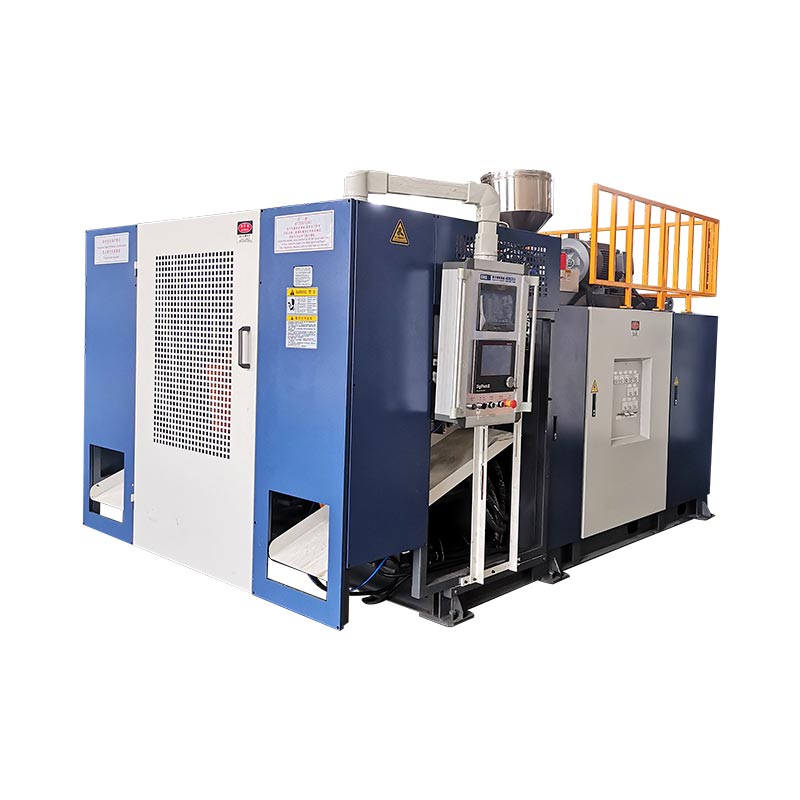
Twee koppe, twee parisone en twee holtes hoort dikwels in dieselfde produksiekonsep—maar dit is nie verwisselbare terme nie. Die korrekte uitleg begin met die bottel, uitlaathoogte, vormspasie en bruto smeltaanvraag, nie 'n teikenkoptelling nie.

'n Koper wat vra vir 'n "vier-holte-bottelblaasmasjien" kan 'n vier-uitlaat-matryskop, 'n vier-holte-vorm en een of twee vormstasies ontvang. 'n Ander koper wat vir 'n "dubbelkop-blaasvormmasjien" vra, verwys dalk net na twee parisone. Tensy die kwotasie elke element lys, kan die twee partye dieselfde getal bespreek terwyl hulle verskillende toerusting voorstel.
Hierdie gids skei daardie terme, gebruik huidige Kinggle 2L, 5L en 15L spesifikasies om die dimensionele grense agter kopkeuse te wys, en verskaf 'n massabalansmetode om een-, twee-, drie- en vierkop-konsepte te vergelyk sonder om produksie-uitset uit te vind.
Noem eers die vier verskillende tellings
Die woordkopword losweg in die mark gebruik. 'n Ekstrusie-blaasvormkop versprei smelt en vorm die buisvormige vorm. 'n Multi-parison matryskop het verskeie afsetpunte. Die vorm sluit dan om daardie vorms, en elke vormholte vorm 'n deel. 'n Stasie is die volledige vorm-en-klem posisie wat hulle ontvang. 'n Laag is 'n materiaallaag wat deur die ekstrusie- en die-kopstelsel geskep word.
| Tel | Fisiese betekenis | Voorbeeld kopervraag | Moenie aanneem nie |
|---|---|---|---|
| Die-kop afsetpunte | Openings waaruit parisone by een gietgeleentheid uitkom | Is die voorstel enkel-, dubbel-, drie- of vierkoppig? | Dat 'n uitlaattelling dieselfde aantal aanvaarde bottels waarborg |
| Parisons | Buisvormige smeltlengtes vasgevang deur die vorm | Hoe sal gewig en tydsberekening tussen parisone gebalanseer word? | Dat afsetpunte wat gelykop gespasieer is altyd gelyke parisone lewer |
| Skimmelholtes | Deelvorms wat in een vorm gevorm is, sluit | Maak die vorm een, twee of vier dele per gebeurtenis? | Daardie holtetelling beskryf die aantal vormstasies |
| Stasies | Voltooi vorm-en-klem posisies wat deur die masjien gebruik word | Is die masjien enkelstasie of dubbelstasie? | Dat 'n tweede stasie 'n tweede die kop is |
| Lae | Materiaallae oor die muurstruktuur | Is die deel een- of meerlaag? | Daardie "dubbellaag" beteken dubbelkop of dubbelholte |
Onafhanklike toerustingliteratuur maak dieselfde onderskeid. DieR&B deurlopende ekstrusie-pendeltuig-databladlys een- of tweestasie-klemkonfigurasies afsonderlik van die-kop-konfigurasies met veelvuldige afsetpunte. Daardie skeiding is nuttig in enige RFQ: spesifiseer stasies, matrijsuitlate, vormholtes en lae op verskillende lyne.
Wat verander namate 'n dobbelsteen afsetpunte kry?
'n Multi-kop, multi-die of multi-parison blaasvormmasjien skep verskeie parisone in parallel. As die vorm en proses ontwerp is om elke vorm vas te vang en een bottel te vorm, kan dele per gietgebeurtenis toeneem. Die wins is voorwaardelik. Elke uitlaat benodig spasie, smeltvloei, temperatuurbeheer en 'n ooreenstemmende holteposisie.
Hierdie diagram is konseptueel, nie 'n Kinggle-werktuigtekening nie. Werklike uitlaatdiameters, steek, vloeikanale en holte-uitleg hang af van die bottel en masjien. "Twee koppe", "drie koppe" en "vier koppe" is dus beginbeskrywings eerder as volledige spesifikasies.
Meer koppe verdeel die beskikbare gietwydte
'n Enkele groot parison kan meer van die masjien se beskikbare vormwydte gebruik. Wanneer verskeie afsetpunte daardie spasie deel, moet bottelwydte, holtesteek, nekposisie, flitssak en verkoelingsverbindings langs mekaar pas. Die vorm benodig ook genoeg staal tussen holtes en genoeg ruimte vir snoei en verwydering van dele.
Meer koppe verhoog totale smelt benodig per gebeurtenis
As een bruto parison 0.10 kg weeg, benodig vier ekwivalente parisons 0.40 kg per gietgebeurtenis voordat enige verskil in hul werklike gewigte oorweeg word. Die voorbeeld verduidelik slegs die rekenkunde; dit is nie 'n Kinggle-bottelspesifikasie nie. Die verkorting van die interval tussen gebeurtenisse verhoog die uurlikse smeltvraag verder.
Meer koppe skep meer posisies om te beheer
Vier sigbare bottels na die vormopening bewys nie vier ekwivalente prosesse nie. Een uitlaat kan warmer loop, een parison kan anders sak, 'n holte kan stadiger afkoel, of een snoeiposisie kan ekstra flits laat. Multi-holte-uitset moet dus volgens posisie getel en geïnspekteer word - nie net as 'n gekombineerde totaal nie.
Oorspronklike vergelyking: gepubliseerde Kinggle-koplimiete volgens masjienplatform
Kinggle se huidige deurlopende ekstrusie-blaasvormbladsye beskryf opsionele twee-, drie- en vier-die-kop-konfigurasies op verskeie modelle. Die spesifikasietabelle publiseer presiese afmetings vir enkel- en dubbelkopverwysings. Hulle publiseer nie die drie- of vierkoppige toonhoogte vir hierdie bladsye nie, so daardie uitlegte vereis projekingenieurswese eerder as ekstrapolasie.
| Kinggle model | Stasie | Maksimum produk kapasiteit | Maksimum vormgrootte (B×H) | HDPE smeltvermoë | Maksimum enkelkop-pendiameter | Gepubliseerde dubbelkop-middelafstand | Dubbelkop maksimum deursnee van die pen |
|---|---|---|---|---|---|---|---|
| KGB2L | Enkellopend | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Dubbel | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Enkellopend | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Dubbel | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Enkellopend | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Dubbel | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Kinggle se 2L-bladsye beskryf ook toedienings van 50 ml tot 2 L. Dié reeks identifiseer die produkfamilie; dit beteken nie elke houer in die reeks pas by elke koptelling nie. 'n Breë 2L-bottel kan 'n enkele uitlaat vereis, terwyl verskeie smal bottels 'n multi-holte-konsep kan pas. Maksimum volume alleen kan nie die uitleg bepaal nie.


Wat die Kinggle-data openbaar oor kopkeuse
1. Stasietelling en kopgeometrie is onafhanklike keuses
Binne die 2L-paar publiseer beide die enkel- en dubbelstasie-modelle dieselfde 90 mm-enkelkop-limiet, 130 mm dubbelkop-middelafstand en 60 mm-dubbelkop-diepen-limiet. Die 5L- en 15L-pare volg dieselfde patroon binne hul onderskeie platforms. 'n Tweede stasie verander hoe vorms afwissel; dit verander nie outomaties uitlaattelling of uitlaatsteek nie.
2. 'n Dubbelkop-uitleg het minder deursnee per uitlaat beskikbaar
Elke platform publiseer 'n kleiner maksimum pendeursnee vir die dubbelkopverwysing as vir die enkelkopverwysing: 60 teenoor 90 mm by 2L, 80 teenoor 150 mm by 5L, en 150 teenoor 220 mm by 15L. Dit voorspel nie voltooide botteldeursnee nie, maar dit wys hoekom "voeg nog 'n kop by" nie bloot 'n uitsetinstelling nie. Die geometrie van die matrijs, parison en bottel verander saam.
3. Groter platforms publiseer wyer vorm en uitlaat-spasiëring verwysings
Die maksimum vormverwysing groei van 360 × 380 mm op die 2L-paar tot 410 × 450 mm op die 5L-paar en tot 580 mm breed op die 15L-paar. Gepubliseerde dubbelkop-middelafstand groei van 130 mm tot 150–180 mm en dan 240–280 mm. Hierdie syfers verbind platformkeuse met bottelspasiëring, nie net nominale liters nie.
4. Gepaarde dubbelstasie-modelle publiseer meer smeltvermoë
Die dubbelstasie-voorbeelde publiseer hoër HDPE-smeltkapasiteit as hul enkelstasie-vennote: 55 teenoor 30 kg/h by 2L, 80 teenoor 55 kg/h by 5L, en 120 teenoor 100 kg/h by 15L. Die verskille het geen enkele verhouding nie en bewys nie 'n uitsetvermenigvuldiger nie. Hulle wys hoekom die ekstrusiestelsel in dieselfde berekening as stasies en koppe hoort.
5. Drie- en vierkoppige eise benodig 'n produkspesifieke tekening
Die produkbeskrywings laat buigsame 2/3/4 multi-die-kop-konfigurasies toe, maar hul tabelle gee nie 'n universele drie- of vierkop-middelafstand aan nie. Die uitvind van daardie afmetings vanaf die dubbelkop-ry sal bottelwydte, vormstaal, steek, nekligging en dienstoegang ignoreer. Die korrekte volgende dokument is 'n voorgestelde kop-en-vorm-uitleg gebaseer op die koper se deeltekening.
Kies koptelling uit die bottel - nie van 'n verlangde vermenigvuldiger nie
'n Fabriekskwotasie word meer betroubaar wanneer die koper die verskaffer 'n volledige produkdefinisie gee. Begin met die wydste en swaarste SKU wat bedoel is vir die voorgestelde gereedskapfamilie. Kyk dan of kleiner produkte dieselfde masjien kan deel sonder om 'n onpraktiese kompromie af te dwing.
Bottelwydte en middelafstand
Middelafstand word gemeet tussen aangrensende uitlaatmiddellyne. Dit moet nou genoeg by die holte-rangskikking pas sodat elke parison die korrekte vormposisie kan betree. Bottelliggaamwydte is slegs een deel van die vereiste. Die nekafwerking, handvatsel, flitssak, afknyp-area en vormmuur tussen holtes verbruik ook ruimte.
Deel gewig en bruto parison massa
Die gewig van die voltooide bottel is nie die massa wat die ekstruder vir elke geleentheid moet verskaf nie. Die bruto parison sluit die materiaal wat vir die bottel vasgevang is, plus bo- en onderste flits en enige ander afgewerkte materiaal in. Vermenigvuldig die bruto massa van een posisie met alle aktiewe posisies, en vergelyk dan die totaal met die ekstrusiestelsel teen die beplande gebeurtenistempo.
Verkoeling en verwydering
Meer holtes kan meer hitte skep om in elke vorm naby te verwyder. Ongelyke waterpaadjies kan een holte die stadige posisie maak. Nadat die vorm oopgemaak het, moet die sel elke deel skei, snoei, toets en vervoer sonder botsings of oormatige ophoping. ’n Vormmasjien kan sy beweging voltooi terwyl stroomaf toerusting reeds die produksie-bottelnek is.
SKU strategie
'n Hoë holte vorm kan by 'n stabiele, smal bottelfamilie pas. Dit kan minder aantreklik wees as bestellings kort is, ontwerpe dikwels verander of 'n groot deel van SKU's nie dieselfde toonhoogte kan gebruik nie. Vergelyk jaarlikse goeie-deel-aanvraag en oorskakelingstyd volgens SKU. Moenie elke vorm rondom een seisoenale piek grootte nie, tensy die res van die fabriek daardie kapasiteit kan gebruik.
Bereken realistiese uitset met gebeure, onderdele en massabalans
Katalogus droë siklus en koptelling is nie genoeg om verkoopbare bottels te voorspel nie. Gebruik twee gekoppelde berekeninge: een vir aanvaarde onderdele en een vir bruto smeltaanvraag.
Goeie dele per uur = stabiele gietgebeurtenisse per uur × dele gevorm per gebeurtenis × aanvaarde breuk
Bruto smeltaanvraag (kg/h) = stabiele gietgebeurtenisse per uur × totale bruto parisonmassa per gebeurtenis (kg)
Die aanvaarde breuk moet afkomstig wees van die koper se kwaliteitsdefinisie en 'n ooreengekome proef- of eerlike beplanningsaanname. Totale bruto parisonmassa is die som van alle parisone wat in een gebeurtenis gebruik word. As vier afsetpunte nie identiese massa lewer nie, teken die vier posisies afsonderlik aan voordat dit bygevoeg word.
'n Deursigtige hipotetiese voorbeeld
Gestel 'n voorgestelde vier-uitlaat-uitleg vorm vier bottels per geleentheid. Tydens 'n stabiele proef - nie 'n droë siklus nie - voltooi die sel 300 gietgeleenthede per uur. As die ooreengekome aanvaarde breuk 0,97 is, is die berekende goeie uitset 300 × 4 × 0,97 = 1 164 bottels per uur. As die totale bruto parisonmassa per gebeurtenis 0.44 kg is, is die bruto smeltaanvraag 300 × 0.44 = 132 kg/h.
Daardie getalle is slegs 'n onderrigvoorbeeld en is nie 'n Kinggle-modelresultaat nie. Hulle demonstreer hoekom 'n vierkopmasjien nie outomaties geskik is nie: die voorgestelde ekstruder sal geverifieerde kapasiteit vir die materiaal en toestande nodig hê, terwyl verkoeling en alle stroomaf-stappe die gebeurtenistempo en kwaliteit moet handhaaf. Vervang gemete projekdata voordat 'n aankoopbesluit geneem word.
Kinggle s'ndeurlopende blaasvormmasjiengidsverduidelik hoe stasietelling, spuitkopholtes en siklustyd kombineer. Vir aanlegbeplanning, verifieer ook elektriese, saamgeperste-lug en verkoelingstoestande met dieblaasvormmasjien nutsgids.
Fabrieksingebruikneming: kwalifiseer elke uitlaat en holte as 'n posisie
'n Gekombineerde gemiddelde kan 'n swak posisie verberg. As drie bottels 'n gewigtoets slaag en een is lig, kan hul gemiddelde aanvaarbaar lyk al is een holte onstabiel. Tydens fabrieksaanvaarding en opstart, benoem elke matrysuitlaat en holteposisie en bewaar daardie identiteit deur snoei en inspeksie.
Vestig 'n posisie-vir-posisie basislyn
- Identifiseer die masjien, matrijskop, vorm, harslot, resep en gebruikstoestande.
- Versamel dele in volgorde van elke uitlaat/holte posisie.
- Teken bruto parisonmassa aan waar die ooreengekome veilige proefmetode dit toelaat.
- Meet voltooide gewig en dieselfde kritieke muurliggings vir elke posisie.
- Inspekteer afknyp, nekafwerking, flits, afmetings, voorkoms en lekprestasie.
- Teken gebeurtenisinterval, verwerpings, alarms, handmatige ingryping en stroomaf stops op.
- Herhaal nadat stabiele toestande herstel is na enige goedgekeurde aanpassing.
Verander een beheerde faktor op 'n slag
As een parison verskil, besluit eers of die patroon die matrysuitlaat, holte, verkoelingskring of stroomaf posisie volg. 'n Gekoördineerde rekord is nuttiger as om verskeie HMI-waardes gelyktydig aan te pas. Kinggle s'nHMI-instellings en alarmgidsbeveel aan om bewyse aan te teken voordat 'n resep verander word.
Gaan muurverspreiding na, nie net totale gewig nie
Twee bottels kan dieselfde weeg en steeds materiaal verskillend versprei. Vergelyk gedefinieerde skouer-, lyf-, handvatsel-, basis- en afknypplekke waar relevant vir die onderdeel. As die projek geprogrammeerde muurbeheer gebruik, sal dieparison programmeringsgidsbied 'n gestruktureerde metode om programpunte aan gemete streke te koppel.
Verander die aanvaarde proef in 'n onderhoudsverwysing
Hou die goedgekeurde posisiedata, temperatuurtoestande, skoonmaaktoestand, watertoestande en gereedskapidentiteit. Wanneer een posisie later dryf, kan onderhoud dit met die oorspronklike basislyn vergelyk. Diekontrolelys vir voorkomende instandhoudingkan daardie waarnemings in roetine-inspeksies dra.
Algemene kombinasies—en wat elke beskrywing nog oop laat
| Kort beskrywing | Wat dit waarskynlik beteken | Wat die RFQ nog moet bevestig |
|---|---|---|
| Dubbelkop, twee holte masjien | Twee parisone voer twee vormholtes per gietgebeurtenis | Stasietelling, uitlaathoogte, vormgrootte, deelgewig, ekstrusiekapasiteit en stroomaf-omvang |
| Vierkop bottelblaasmasjien | Vier matrysuitlate vorm vier parisone in parallel | Of die vorm vier ooreenstemmende holtes het, die presiese toonhoogte en of alle SKU's pas |
| Dubbelstasie, dubbelkopmasjien | Twee vormstasies wissel om 'n twee-uitlaat-matrysstelsel | Aantal vormstelle, gebeurtenisvolgorde, smeltvraag, verwyderingsmetode en gewaarborgde proeftoestande |
| Vier-holte blaasvormmasjien | Een vorm naby kan vier dele vorm | Die uitlaatrangskikking, stasietelling, holtebalans, verkoeling en aanvaarde uitset |
| Dubbellaag, dubbelkopmasjien | 'n Meerlaagstelsel kan twee afsetpunte voer | Ekstrudertelling, materiaalstruktuur, laagverhoudings, skrootroete, uitlate, holtes en stasies |
"Plastiek bottel maak masjien," "HDPE bottel blaas masjien," "ekstrusie bottel masjien," "multi-die kop blaas vorm" en "multi-parison ekstrusie blaas giet masjien" kan almal verskyn in soektogte na verwante toerusting. ’n Tegnies volledige spesifikasie behoort verstaanbaar te bly selfs wanneer daardie bemarkingsname verander.
RFQ kontrolelys vir 'n multi-kop blaas giet projek
Stuur dieselfde produk- en fabriekinsette aan elke verskaffer. Vra elke kwotasie om in dieselfde volgorde te reageer, met katalogusverwysings geskei van projekwaarborge.
| RFQ groep | Inligting om te verskaf | Vereiste verskaffer reaksie |
|---|---|---|
| Produk | 2D/3D tekening of monsters, kapasiteit, maksimum afmetings, nek, handvatsel, skeidslyn en trim geometrie | Versoenbare masjienplatform, oriëntasie, holte-uitleg en enige ontwerpkwessies |
| Materiaal | Presiese harsgraad, kleur/bymiddels, hermaal- of PCR-plan en verskafferdata | Voorgestelde skroef/ekstrusie-omvang, verwerkingsaannames en proefmateriaalvereiste |
| Massa en kwaliteit | Klaargewig, beraamde bruto parison/flits, kritieke mure, afmetings en funksionele toetse | Proefmetode, steekproefneming volgens posisie en aanvaardingsdefinisie |
| Uitset | Vereiste goeie dele per uur, skof/jaar volume, SKU-mengsel en oorskakelfrekwensie | Gebeurtenisse per uur, dele per gebeurtenis, veronderstelde aanvaarde breuk en bruto smeltberekening |
| Gereedskap | Bestaande vorms of voorkeur holte konsep | Uitlaattelling, middelafstand, die-pen reeks, vorm grootte, holte steek, vorm stelle en verkoeling ontwerp |
| Masjien | Voorkeur outomatisering vlak en fabriek beperkings | Stasietelling, klem, ekstruder, kontroles, uithaal en ingesluit opsies |
| Fabriek | Kragstandaard, lug/water toestande, omgewingsgrense, vloer, hoogte en optelroete | Projekhulpblad, algemene rangskikking, fondasie/laai en diens-opruimingsvereistes |
| Stroomaf | Snoei, lektoetsing, vervoer, etikettering, verpakking en skroothanteringsplan | Kapasiteit en koppelvlakgrens vir elke ingesluit en deur koper voorsien stadium |
Moenie 'n uitsetlyn aanvaar sonder sy toetsvoorwaardes nie
'n Nuttige aanvaardingsdokument noem die botteltekening, materiaalgraad, voltooide en bruto gewig, aktiewe uitlate en holtes, vormverkoelingstoestande, stabiele loopvenster, kwaliteittoetse, monsternemingsplan en ingesluit stroomaftoerusting. Dit teken aanvaarde dele volgens posisie aan. Sonder daardie voorwaardes kan "stk/h" masjienbeweging, gevormde dele voor inspeksie of goed verpakte bottels beskryf—drie verskillende resultate.
Vra vir die uitleg voordat u die aankoopbestelling vries
Die finale tekening moet die uitlaatmiddellyne teen die vormholtes, vorm- en plaatgrense, blaaspenne, snoei- of flitsmetode, uithaalpad en diensvrystellings toon. Vir 'n drie- of vierkoppige Kinggle-versoek, is hierdie tekening waar projekspesifieke toonhoogte bevestig word; dit moet nie uit die gepubliseerde dubbelkoptabel afgelei word nie.
Gereelde vrae
Wat is 'n meerkoppige blaasvormmasjien?
'n Meerkoppige blaasvormmasjien gebruik 'n vormkoprangskikking met verskeie uitlate om verskeie parisone by een gietgeleentheid te vorm. Die uitlaattelling, middelafstand en matrysgrootte moet ooreenstem met die bottel- en vormholte-uitleg.
Is 'n dubbelkopmasjien dieselfde as 'n tweeholtemasjien?
Nee. Dubbelkop beskryf twee matrysuitlate of parisone; twee holte beskryf twee deel vorms in die vorm. Hulle word gewoonlik ontwerp as 'n ooreenstemmende tweedelige uitleg, maar die kwotasie moet albei afsonderlik spesifiseer.
Maak 'n vierkop-blaasvormmasjien vier keer meer bottels?
Nie outomaties nie. Dit kan meer dele per gietgeleentheid vorm, maar werklike goeie uitset hang af van stabiele gebeurtenistempo, totale bruto smeltaanvraag, uitlaat- en holtebalans, verkoeling, snoei, toetsing en aanvaarde kwaliteit.
Hoe word die-kop-middelafstand gekies?
Sentrumafstand word gekies uit die voorgestelde holtesteek en produkuitleg. Bottelwydte, nekposisie, flitssakke, vormstaal, verkoeling, blaaspenne, snoei- en verwyderingspasie beïnvloed alles die finale afmeting.
Kan een masjien oorskakel tussen enkel- en meerkoppeproduksie?
'n Ander matrijskop of gereedskapreëling kan moontlik wees op 'n geskikte ontwerpte platform, maar dit moet nie aanvaar word nie. Bevestig meganiese passing, ekstrusie-omvang, kontroles, omskakelingswerk, vormversoenbaarheid en ingebruiknemingsvereistes met die verskaffer.
Wat beperk die aantal holtes in ekstrusie-blaasvorming?
Limiete sluit in produkafmetings, beskikbare vorm- en plaatspasie, uitlaatsteek, matrijs- en vormgeometrie, klemvereistes, ekstrusiekapasiteit, verkoelingsbalans, verwydering van dele en stroomaf kapasiteit.
Watter data moet ek stuur vir 'n multi-holte masjien kwotasie?
Stuur die onderdeeltekening of monsters, materiaalgraad, voltooide en bruto parisongewig, kritieke mure en toetse, vereiste goeie uitset, SKU-plan, fabriekshulpmiddels, uitleglimiete en stroomaf-vereistes.