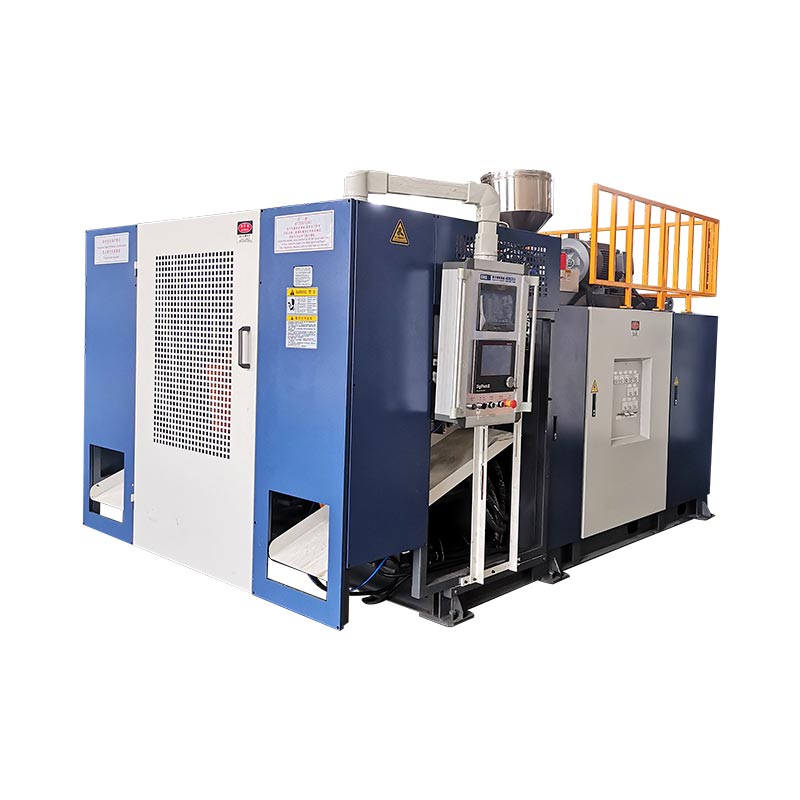
Multi-laag blaasvormbou 'n houermuur van twee of meer plastieklae, wat elkeen 'n ander werk doen - 'n versperringslaag om suurstof of brandstofdamp te blokkeer, 'n herwonne kern om koste te verminder, maagdelike velle vir 'n skoon oppervlak. Hulle word saam geëxtrudeer deur een matrijskop, sodat die muur naatloos en saamgesmelt uitkom. Jy het dit nodig wanneer een materiaal nie alles kan doen nie: 'n brandstoftenk wat nie dampe moet lek nie, 'n sapbottel wat suurstof vir 'n jaar moet uithou, 'n houer wat teikens van herwonne inhoud moet tref sonder om dit wat binne is te besoedel. Kinggle se KGH-geboëarmmasjiene loop 1 tot 6 lae op houers van 5 tot 30 liter.
Die meeste plastiekbottels is een materiaal, een muur, klaar. Druk HDPE deur 'n dobbelsteen, blaas dit op, stoot uit. Eenvoudig, goedkoop en reg vir die oorgrote meerderheid houers. Maar sommige produkte vra vir iets wat 'n enkele plastiek net nie kan gee nie. En dit is waar multi-laag inkom.
Ons kry 'n bestendige druppel kopers wat meegedeel is dat hulle "ko-ekstrudering" of "'n ses-laag masjien" nodig het en nie seker is wat dit werklik vir hulle koop nie - en of hulle opgekoop word. So hier is die gewone weergawe: wat die lae doen, wanneer dit die moeite werd is, en wanneer dit beter is om enkellaag te bly.
Wat beteken "multi-laag" eintlik op die fabrieksvloer
Enkellaag is een ekstruder wat een matryskop met een materiaal voed. Multi-laag is verskeie ekstrueerders - elkeen smelt 'n ander hars teen sy eie temperatuur - almal voed een gedeeldemede-ekstrusie die kop. Binne daardie kop word die afsonderlike smeltstrome in konsentriese lae gestapel, sodat die parison reeds gelaagd uitval. Dan waai dit presies soos enige ander pastorie.
Dink daaraan soos laaghout, behalwe dat die lae in 'n enkele skoot gevorm en saamgesmelt word eerder as om as velle vasgegom te word. En die twee terme wat jy sal hoor - "multi-laag" en "ko-ekstrudering" - beskryf dieselfde ding van verskillende kante. Ko-ekstrudering is die metode; multi-laag is die resultaat.
Laagtellings land gewoonlik op 2, 3, 5 of 6, en elke getal het 'n rede agter dit. Ons sal daarby uitkom. Eerstens, die lae self.
Waarvoor elke laag eintlik is
Die versperringslaag - die rede waarom die meeste multi-laag werke bestaan
Gewone HDPE en PET is goed in baie dinge, maar hulle is oor tyd effens poreus vir gasse. Vir die meeste produkte, wie gee om. Vir sommige is dit die hele balspel. Suurstof wat insluip, bederf kos. Brandstofdampe wat uit 'n tenk kruip, verbreek emissiereëls en is 'n veiligheidsprobleem. ’n Aggressiewe oplosmiddel werk stadig deur ’n muur waarvan hy nie hou nie.
Dit is wat 'n sperlaag regmaak.EVOH(etileenvinielalkohol) is die goue standaard vir die blokkering van suurstof en koolwaterstowwe;PA(nylon) is die ander algemene keuse. Hier is die vangplek wat mense laat struikel: EVOH is duur, en dit haat vog - klam ruïneer sy versperringsprestasie. So jy sit dit nooit op die oppervlak nie. Jy begrawe dit in die middel, 'n stukkie van 'n millimeter dik, aan beide kante beskerm. Die dun EVOH-kern doen die blokkering; goedkoop HDPE maak die grootste deel van die muur uit. Klein laag, groot effek.
Die herwinde / hermaalde laag — koste en PPWR
Elke blaasvormlyn produseer afwerking - die afknyp-afval aan die bokant en stert van elke deel. Maal dit op en jy het heeltemal goeie materiaal, net nie materiaal wat jy aan die produk wil raak of aan die buitekant wil wys nie. So jy voer dit terug as 'n begrawe middelste laag. Gratis insette, geen kompromie op die oppervlaktes wat saak maak nie.
Dieselfde truuk hanteer herwonne inhoud na verbruiker. Toebroodjie PCR-hars in die kern, hou maagdelike voedselgraad-plastiek op die binne- en buitevelle, en jy kan teikens vir herwinde inhoud tref - insluitend die EU-drempels wat ons in ons PPWR-voldoeningsstuk gedek het - sonder dat die herwonne materiaal ooit kontak maak met wat in die bottel is. Vir baie handelsmerke wat 2030 PCR-mandate najaag, is multi-laag die skoonste roete wat daar is.
Bind lae — dié wat almal vergeet
Nou die deel wat kopers uitvang wanneer hulle 'n werk kos. EVOH en nylon bind nie aan poliëtileen nie. Sit hulle langs mekaar en hulle sal delamineer - die lae skil uitmekaar soos 'n laminaat wat verkeerd gegaan het, en die deel is verwoes.
So tussen elke paar materiaal wat nie vassit nie, benodig jy 'nbindlaag: 'n dun kleefhars wat albei kante vasgryp. Dit is hoekom 'n "ses-laag" brandstoftenk werklik buitenste HDPE, herslyp, bind, versperring, bind, binneste HDPE is. Die daslae is ook lae. Los hulle uit jou plan en jy het óf 'n deel wat uitmekaar val óf 'n laetelling wat nie optel nie. Hulle is nie opsioneel nie, en hulle is 'n regte lynitem.
Waar multi-laag sy koste verdien
Motorbrandstoftenks (die ses-laag klassieke)
Dit is die handboek geval. 'n Plastiekbrandstoftenk kan nie koolwaterstofdampe deur sy muur laat sypel nie - emissieregulasies laat dit nie toe nie, en dit is 'n veiligheidskwessie. Die standaardbou is HDPE-struktuur, 'n herslyplaag, 'n bindlaag, 'n EVOH-versperring, nog 'n bindlaag en 'n binneste HDPE-laag. Ses lae, met die EVOH wat die deurdringingsblokkering doen en die bindlae wat die toebroodjie bymekaar hou. Kinggle se katalogus lys brandstoftenks onder motoronderdele, en tenks is presies die soort swaar, veeleisende deel waarvoor die geboë-arm meerlaagmasjiene gebou is om te maak.
Kos-, drank- en kosmetiese verpakking
'n Ketchup, sous of sapbottel wat vir 'n jaar op 'n rak moet sit, benodig 'n suurstofversperring, of die inhoud oksideer en bederf. 'n Drie-laag muur (maagd / versperring / maagd) of 'n volle vyf-laag bou hanteer dit. Skoonheidsmiddels gryp ook na multi-laag om 'n ander rede - 'n gekleurde of pêrelagtige buitenste vel oor 'n ander binnelaag, of 'n duidelike "uitsigstreep" wat langs die kant van 'n ondeursigtige bottel saam geëxtrudeer is sodat die gebruiker kan sien hoeveel produk oor is. Daai streep in jou skoonmaakmiddelbottel? Geko-ekstrudeer.
Landbouchemiese en huishoudelike-chemiese houers
'n Aggressiewe plaagdoder of oplosmiddel kan 'n gewone HDPE-muur deurdring of stres-kraak oor maande se berging. ’n Versperring of gefluoreerde laag koop chemiese weerstand en raklewe, en daarom is baie landbouchemiese verpakkings meerlaags eerder as enkelvoudig. Hierdie daaglikse-chemiese en landbouchemiese bottels sit reg binne Kinggle se verpakkingstoepassings - dieselfde houerfamilies wat die klein geboë-arm-masjiene die hele dag gebruik.
So, hoeveel lae het jy eintlik nodig?
Meer lae beteken meer ekstrueerders, meer koste en meer veranderlikes om in te stel. Die regte nommer is die minste wat die werk doen - nie die meeste wat 'n verkoopspersoon jou kan verkoop nie. Ongeveer:
| Lae | Tipiese gebruik | Hoekom |
|---|---|---|
| 1 | Water, meeste skoonmaakmiddels, gewone jerrykanne | Een materiaal doen alles wat nodig is |
| 2–3 | Hermaal hergebruik, kleur/oppervlak verdeel, lig versperring | Versteek herwinde kern, of voeg 'n beskeie versperring by |
| 5 | Kos en drank met volle suurstofversperring | Versperring + bindlae aan beide kante |
| 6 | Brandstoftenks, veeleisende deurdringingswerk | Versperring + bande + herslyp + struktuur |
As 'n enkele materiaal reeds aan jou produk se raklewe, chemiese weerstand en behoeftes vir herwinde inhoud voldoen, moenie betaal vir lae wat jy nie sal gebruik nie. Multi-laag is 'n hulpmiddel vir spesifieke probleme, nie 'n opgradering vir sy eie onthalwe.
Wat veellaag vereis van die masjien
Hier is die ding wat 'n laagdiagram nie vir jou sal vertel nie: elke laag benodig sy eie ekstruder wat die ko-ekstrusie-matryskop voer. 'n Seslaagtenk kan beteken dat vyf of ses ekstrueerders om 'n enkele kop gegroepeer is, wat elkeen 'n ander hars teen sy eie temperatuur smelt, elkeen presies meet sodat sy laag 'n ewe dikte regdeur die parison bly. Dit is 'n fundamenteel ander masjien as 'n enkellaag bottellyn.
Kinggle s'nKGH geboë-arm reeksis vir hierdie werk gebou — 1 tot 6 lae op houers van 5 tot 30 liter. Die getalle daaragter is werklik: klemkrag van 200 tot 300 kN oor die reeks, HDPE wat tot 300 kg/uur plastiseer op die KGH30D, en MOOG-beheerde muurdikte-programmering. Daardie diktebeheer maak selfs meer saak op multi-laag as enkel, want jy hou verskeie dun lae - insluitend 'n versperring wat 'n fraksie van 'n millimeter kan wees - om op dieselfde tyd te spesifiseer, reg rondom die onderdeel. Kry dit verkeerd en jou versperring dun uit by die skouer, dit is presies waar jy nie 'n gaping wil hê nie.
Dit is ook die moeite werd om te weet wat binne die beheerstelsel is, want multi-laag lewe of sterf op presiese koördinasie tussen ekstrueerders. Kinggle se masjiene werk op industriële-graad komponente - Mitsubishi PLC, MOOG servo beheer, OMRON en Schneider Electrics - die soort stel wat vyf ekstrueerders hou meting in sinchroniseer skof na skof.
Vier foute wat ons kyk hoe kopers maak
- Koop lae wat jy nie nodig het nie.As gewone HDPE aan jou raklewe- en herwinde-inhouddoelwitte voldoen, is 'n seslaagmasjien geld wat ledig sit. Pas die lae by die werklike probleem.
- Vergeet das lae in die begroting.Hulle is werklike lae en werklike koste, en om hulle uit te laat is die vinnigste manier om 'n delaminerende deel. Tel hulle van die begin af.
- Plaas die versperring op die verkeerde plek.EVOH op of naby die oppervlak, waar vog dit bereik, gooi die prestasie waarvoor jy betaal het weg. Dit hoort in die beskermde kern.
- Span op muurdiktebeheer.Op 'n dun versperringslaag beteken slordige diktebeheer dun kolle wat lek. Dit is nie waar om geld te spaar nie.
As jy nog steeds tussen masjientipes besluit voordat jy selfs by lae uitkom, ons gids totakkumulator vs deurlopende blaasvormmasjieneis die regte plek om te begin, en dieblaasvorm versus spuitgietoorsig dek die proseskeuse een vlak hoër.
Gereelde vrae
Wat is die verskil tussen multi-laag en mede-ekstrusie blaasvorm?
Hulle beskryf dieselfde ding. Ko-ekstrudering is die metode - verskeie ekstrueerders smelt elkeen 'n ander hars en voer een gedeelde matryskop, wat hulle in konsentriese lae stapel. Multi-laag beskryf die resultaat - 'n houer muur gemaak van twee of meer saamgesmelte lae. As 'n muur meer as een laag het, is dit mede-ekstrudeer.
Waarom is die EVOH-versperringslaag in die middel begrawe in plaas van op die oppervlak?
Twee redes. EVOH is duur, so jy gebruik so min as moontlik - 'n dun kern doen die versperringswerk terwyl goedkoper poliëtileen die grootste deel uitmaak. En EVOH absorbeer vog, wat sy versperringsprestasie verwoes, dus moet dit aan beide kante deur ander lae beskerm word. Om dit op die oppervlak te plaas, sal dit mors en dit aan humiditeit blootstel.
Wat is daslae en kan ek dit oorslaan?
Bindlae is dun kleefharslae wat materiale bind wat andersins nie aan mekaar sal kleef nie - EVOH en nylon bind nie op hul eie aan poliëtileen nie. Slaan hulle oor en die lae delamineer, en skil uitmekaar soos 'n mislukte laminaat. Hulle is nie opsioneel nie. ’n Ses-lae brandstoftenk bevat bindlae tussen elke ongelyke paar, wat deel is van die rede waarom dit ses lae het.
Hoeveel lae het 'n plastiekbrandstoftenk nodig?
Tipies ses. 'n Algemene struktuur is 'n buitenste HDPE-laag, 'n herslyplaag, 'n bindlaag, 'n EVOH-versperring, 'n tweede bindlaag en 'n binneste HDPE-laag. Die EVOH keer dat koolwaterstofdamp die muur deurdring, die bindlae hou dit aan die poliëtileen, en die hermaallaag hergebruik produksieafwerking.
Kan ek herwinde materiaal in 'n multi-laag houer laat loop?
Ja, en multi-laag is die skoonste manier om dit te doen. Jy begrawe herwinde of na-verbruiker (PCR) materiaal in 'n middelste laag en hou maagdelike, voedsel-graad hars op die binne- en buite-oppervlaktes. Die herwonne kern raak nooit aan die produk of vertoon aan die buitekant nie, so jy kan teikens vir herwinde inhoud tref sonder om besoedeling te waag.
Nie seker hoeveel lae jou produk benodig nie?
Vertel ons wat die houer moet hou en wat dit in of uit moet hou - suurstof, brandstofdamp, 'n aggressiewe chemikalie, 'n teiken vir herwinde inhoud - en ons ingenieurs sal vir jou die laagstruktuur vertel en watter masjien dit bou. Ons maak blaasvormmasjiene sedert 2002, met 15 ingenieurs in die span.
Vra ons ingenieurs oor 'n multi-laag opstelling →Multi-laag is nie fyner enkellaag nie - dit is 'n ander hulpmiddel vir produkte wat 'n enkele materiaal nie kan dien nie. Sodra jy weet wat elke laag daar is om te doen, hou die vraag op "hoeveel lae?" en word "wat het hierdie houer nou eintlik om te oorleef?" Beantwoord dit, en die struktuur kies homself. Blaai deur die volledigereeks blaasvormmasjienewanneer jy gereed is om 'n masjien daarby te pas.