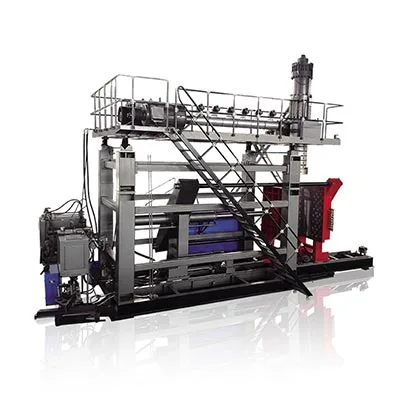
Die HMI is die operateur se siening van die proses, nie die proses self nie. Lees vasgestelde waardes, werklike terugvoer, masjienstatus en alarmgeskiedenis saam voordat 'n resep verander word.

Wat die hoof-HMI-skerms ontwerp is om te wys
Skermname en -uitlegte verskil volgens masjien, PLC-program, opsies en kontroleerderweergawe. Die onderliggende take is soortgelyk: kies 'n modus, beveel 'n aksie, stel 'n teiken, vertoon terugvoer, wys die volgordetoestand, en vertel die operateur hoekom die volgende aksie geblokkeer word.
| Skermgroep | Tipiese inligting | Operator vraag |
|---|---|---|
| Hoof / status | Modus, siklustoestand, aktiewe alarms, hoofposisies en produksiestatus | Wat doen die masjien nou? |
| Handmatige werking | Vorm, blaaspen, kerntrek, wa, robot, ekstrusie en hulpopdragte | Kan hierdie meganisme veilig beweeg en reageer dit? |
| Temperatuur | Stel waarde, werklike waarde, verwarmer status, hoë/lae afwyking | Is die smeltstelsel stabiel en gereed? |
| Tyd instellings | Vertragings, blaastyd, verkoelingstyd, bewegingstydsberekening en volgordevensters | Begin en eindig die stap by die beoogde punt? |
| Druk en spoed | Opdragte druk of spoed vir geselekteerde hidrouliese bewegings | Is die bewegingsresep geskik vir hierdie vorm en stap? |
| Funksie keuse | Geïnstalleerde of geaktiveerde opsies en outomatiese volgordekeuses | Wag die program vir 'n opsie wat nie gebruik word nie? |
| Invoer / uitvoer | Sensor- en skakeltoestande; PLC-uitsetopdragte | Sien die kontroleerder die vereiste toestand en reik die opdrag uit? |
| Alarm geskiedenis | Aktiewe en vorige alarms met tyd of volgorde | Watter fout het eerste voorgekom? |
| Posisie / kalibrasie | Plaat- of akkumulatorposisie, verwysingswaardes en kalibrasievelde | Stem die vertoonde posisie ooreen met fisiese posisie? |
| Muurdikte beheer | Profielpunte, die-gap-opdrag, lêerfunksies en opsporing | Stem die profiel ooreen met die parison en deel? |
Gebruik dieparison programmeringsgidsvir die muurdikte skerm. Hierdie artikel fokus op die breër masjienvolgorde.
Lees die vasgestelde waarde en werklike waarde as 'n paar
'n Vasgestelde waarde is 'n versoek. 'n Werklike waarde is terugvoer. Wanneer hulle nie saamstem nie, kan die verandering van die versoek die simptoom versteek sonder om die fout op te spoor.
Vir 'n temperatuursone, kyk eers of die verwarmer-uitset beveel word. As die vasgestelde waarde bo die werklike waarde is, maar die uitset bly af, inspekteer permissiewe, alarmtoestand, uitsetlogika, bedrading, kontaktor of vastestof-relais soos van toepassing. As die uitset aan is, maar die temperatuur nie styg nie, inspekteer die verwarmerkring en sensorligging. As die werklike temperatuur oorskiet, kontroleer instemming, sensorkontak, skakelapparatuur, verkoeling en onlangse resepveranderinge.
Dieselfde logika geld vir posisie. 'n Vorm-oop-opdrag is nie 'n bewys dat die plaat beweeg het nie. Vergelyk opdragstatus, sensorterugvoer, hidrouliese druk, grendels en die fisiese meganisme.

'n Sewe-stap alarm foutsporing volgorde
- Maak die area veilig.Stop outomatiese beweging as die toestand toerusting kan beskadig of 'n persoon blootstel. Volg die plant se goedgekeurde prosedure.
- Teken die eerste alarm op.Foto of skryf die boodskap, tyd, modus, produk, resep, siklusstap en enige voorafgaande gebeurtenis neer. Latere alarms kan gevolge wees.
- Moenie dadelik terugstel nie.'n Terugstelling kan die beste leidraad uitvee. Lees die alarmgeskiedenis en let op watter toestand eerste misluk het.
- Identifiseer die ontbrekende toestand.Bepaal of die volgorde wag vir temperatuur gereed, wag gesluit, vorm posisie, akkumulator posisie, lugdruk, hidrouliese druk, materiaal, robot huis, of 'n ander permissiewe.
- Vergelyk HMI-status met die masjien.As die skerm sê dat 'n limietskakelaar af is, inspekteer die toestel, teiken, kabel en belyning. As die skerm sê dit is aan maar die fisiese toestand stem nie saam nie, stop en ondersoek.
- Gebruik handmodus slegs binne prosedure.Draf een meganisme op 'n slag, met die korrekte area skoon en alle vereiste veiligheidsmaatreëls aktief. Moenie handbevele gebruik om 'n onopgeloste grendel te verslaan nie.
- Verifieer die herstel.Maak die oorsaak skoon, stel een keer terug, voer 'n beheerde handkontrole uit, neem dan verskeie outomatiese siklusse waar voordat die masjien na normale produksie terugkeer.
Hoe toevoer- en uitvoerskerms die fout vernou
’n Invoerskerm wys wat die PLC van sensors, skakelaars en eksterne stelsels ontvang. 'n Uitsetskerm wys wat die PLC beveel. Saam help hulle om 'n volgordeprobleem van 'n veldtoestelprobleem te skei.
| Waarneming | Wat dit voorstel | Volgende inspeksie |
|---|---|---|
| Fisiese sensor verander, invoer nie | Sensor, belyning, toevoer, bedrading of insetkanaalprobleem | Inspekteer die toestel en stroombaan deur die elektriese tekening te gebruik |
| Vereiste invoer is teenwoordig, uitset skakel nooit aan nie | Nog 'n permissiewe, modus, timer, alarm of volgorde toestand blokkeer die opdrag | Hersien die volgordetoestand en alle verwante toestande |
| Uitset skakel aan, aktuator beweeg nie | Uitsettoestel, klep, aandrywing, hidrouliese/pneumatiese toevoer of meganiese beperking | Kontroleer opdrag by die veldtoestel en inspekteer die energiepad |
| Beweging vind plaas, posisie bevestig nooit | Limietskakelaar, transducer, teiken, kalibrasie of insetterugvoerprobleem | Vergelyk fisiese posisie met die terugvoerwaarde |
| Alarm herhaal by dieselfde sikluspunt | Herhaalbare tydsberekening, posisie of prosestoestand | Trend die verwante waarde en inspekteer die presiese volgorde-oorgang |
Kragafvoerfunksies, indien teenwoordig, behoort aan opgeleide instandhoudingspersoneel. Om 'n uitset buite die normale volgorde te bekragtig, kan onverwagte beweging skep of proses-vergrendelings verslaan.
Die fabrieksaansig: beheer die resep, nie net die masjien nie
Baie herhalende "masjienfoute" begin as ongedokumenteerde resepveranderings. 'n Tweede skof erf 'n ander temperatuur, vertraging, spoed, druk of profiel, maar het geen rekord van hoekom dit verander het nie. Die alarm word die eerste sigbare gevolg.
’n Praktiese fabrieksrekord sluit produk- en vormnommer, masjienmodel, materiaalgraad, goedgekeurde resephersiening, operateur, datum, rede vir verandering, ou waarde, nuwe waarde, gemete resultaat en goedkeuring in. Beskerm meesterresepte en laat operateurs slegs die velde aanpas wat deur hul rol vereis word.
Rugsteun stabiele lêers na ingebruikneming en na 'n goedgekeurde prosesverandering. As 'n waarde geen gedokumenteerde eenheid, veilige reeks of funksie het nie, bevestig dit met die elektriese en prosesdokumentasie voordat dit gewysig word. Kinggle se stroomna-verkope diens bladsybeskryf ook opleiding en voorkomende-instandhoudingsondersteuning; masjienspesifieke ondersteuning moet die reeksnommer en werklike sagtewareweergawe gebruik.
Gereelde vrae
Hoekom sal die masjien nie in outomatiese modus begin nie?
Die volgorde wag dalk vir 'n veiligheids-, temperatuur-, posisie-, druk-, materiaal-, robot- of modustoestand. Lees die eerste aktiewe alarm en kontroleer die verwante insette in plaas daarvan om herhaaldelik op start te druk.
Kan ek 'n alarm terugstel en voortgaan met produksie?
Eers nadat die oorsaak verstaan is, is die area veilig, en die betrokke toestand is herstel. Herhaalde terugstellings kan 'n intermitterende fout verberg of skade aan toerusting veroorsaak.
Wat is die verskil tussen 'n inset en 'n uitset?
'n Inset is 'n sein wat die PLC ontvang, soos 'n limietskakelaar of druktoestand. 'n Uitset is 'n opdrag wat die PLC stuur, soos om 'n klep, verwarmer of dryfbeheer te bekragtig.
Waarom verskil werklike temperatuur van die vasgestelde temperatuur?
Die sone kan steeds verwarm, verkoel, versteur word deur materiaalvloei, beperk word deur 'n fout, of geraak word deur 'n sensor, verwarmer, skakel- of instelprobleem. Gaan uitsetstatus en die fisiese sone na voordat die vasgestelde waarde verander word.
Is alle Kinggle HMI-skerms identies?
Nee. Skerms en beskikbare funksies verskil met masjienmodel, opsies, PLC-program, muurdiktebeheerder en sagtewarehersiening.