Op hierdie bladsy
- Wat is 'n plastiese blaasvormmasjien?
- Tipes plastiek blaasvormmasjiene
- Sleutelkomponente en hoe hulle uitset beïnvloed
- 2026-neigings in blaasvorm
- Hoe om die regte masjien te kies
- Installasie, bedrading en ingebruikneming
- Algemene probleme en probleemoplossing
- Markvooruitsigte 2026–2030
- Gereelde vrae
- Gevolgtrekking
Wat is 'n plastiese blaasvormmasjien?
Blaasvorming is 'n vervaardigingsproses vir hol plastiekonderdele. Die masjien smelt plastiekhars, vorm dit in 'n sagte vorm, en gebruik saamgeperste lug om daardie vorm teen die mure van 'n vorm op te blaas; wanneer dit afkoel, hou die deel die vorm se vorm. Vier stadiums definieer elke masjien -verhitting (plastiseer), vorming (parison of preform), blaas en verkoeling- en die verskille tussen masjientipes kom neer op hoe die sagte vorm geskep word voordat lug ingebring word.
Plastiekblaasvormmasjiene produseer 'n groot verskeidenheid alledaagse en industriële goedere: drank en farmaseutiese produktebottels, smeermiddel en chemiesejerrykanne, industriëledromme en IBC-tenks, motorbrandstoftenks en lugkanale, padversperrings en ontelbare houers. Die materiaal hang af van die deel:PETvir deursigtige drankbottels,HDPEen HMW-HDPE vir blikkies, dromme en tenks,PPvir hittebestande en dunwandige verpakking, en PVC of ingenieursharse soos PA vir spesialiteits- en versperringstoepassings.
Tipes plastiek blaasvormmasjiene
Daar is drie kernprosestipes, plus 'n vinnig groeiende aandrywingkategorie wat kopers nou afsonderlik in 2026 weeg.
Ekstrusie-blaasvormmasjien (EBM)
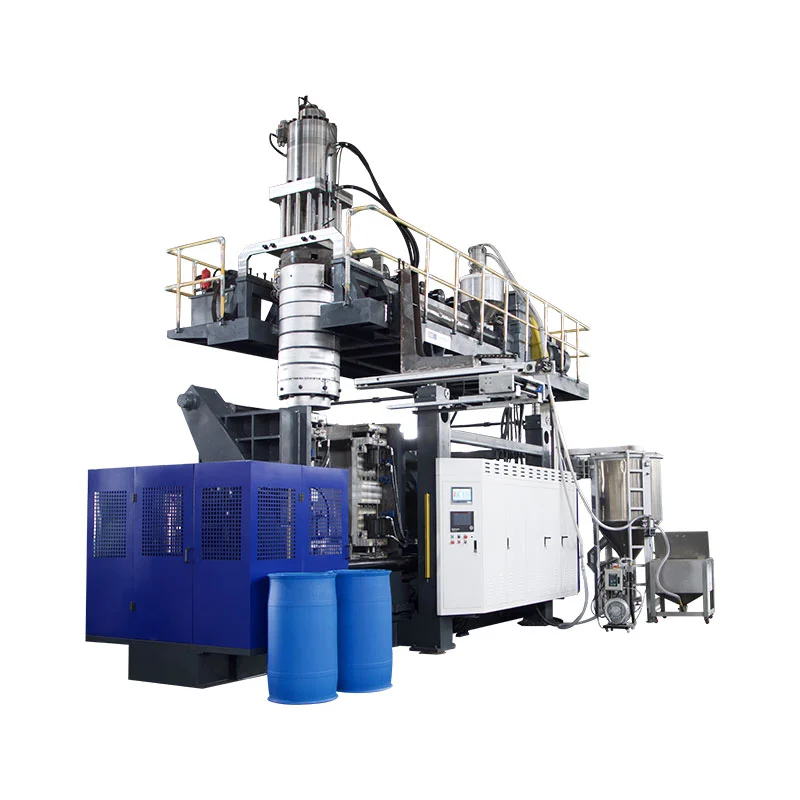
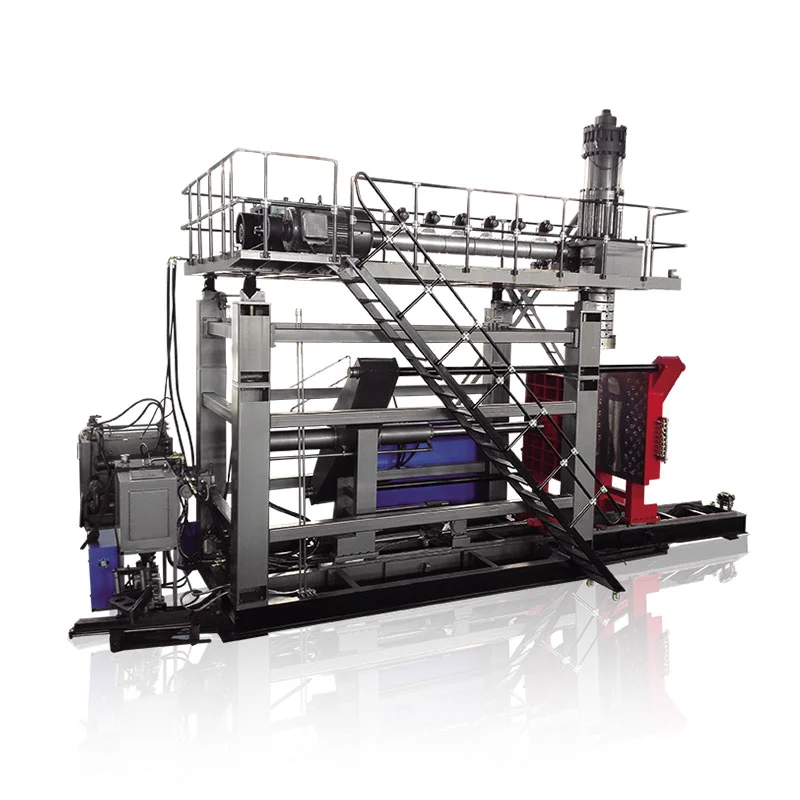
Hoe dit werk:die ekstruder smelt hars en druk dit deur 'n matrijskop om 'n hangende buis, die parison, te vorm; die vorm sluit om dit en lug blaas dit teen die holte op. Omdat die liggaam, handvatsel en nek in 'n enkele skoot vorm, is ekstrusie-blaasvorm die proses vir hanteerde en groot dele.Voordele:lae gereedskapskoste, vinnige omskakelings en die wydste deelgroottereeks – van 100 ml-bottels tot 220 L-dromme en verder.Aansoeke:jerrykanne, chemiese dromme, water- en brandstoftenks, gereedskapkaste, padversperrings, speelgoed. Dit is die natuurlike pasvorm vir hoëvolume industriële houers, en die proses waarin ons spesialiseer; sien onsdeurlopendenakkumulatorekstrusie masjiene.
Inspuitblaasvormmasjien (IBM)
Hoe dit werk:'n presiese voorvorm word op 'n kernstaaf gespuit, en dan na 'n blaasstasie oorgeplaas waar lug dit opblaas. Omdat die nek spuitgevorm is, gee IBM uitstekende nekakkuraatheid en 'n gladde afwerking. Dit pasklein, hoë-presisie bottels en flesse- farmaseutiese flessies, kosmetiese houers - in lae volumes met baie min afval. Dit produseer nie hanteerde houers nie en is nie geskik vir groot dele nie.
Inspuitrek-blaasvormmasjien (ISBM)
Hoe dit werk:'n PET-voorvorm word ingespuit en dan aksiaal gestrek terwyl dit geblaas word. Hierdie tweeassige oriëntasie bring die polimeer in lyn, wat 'n muur produseer wat duideliker, sterker en ligter is vir 'n gegewe gewig. ISBM is die standaard virPET-water- en koeldrankbottels, waar liggewig en deursigtigheid deurslaggewend is. Dit is 'n ander produkfamilie as HDPE industriële onderdele.
2026: Alle-elektriese en servo-aangedrewe blaasvormmasjiene
Behalwe die prosestipe, vergelyk kopers in 2026 toenemenddryftegnologie. Tradisionele masjiene gebruik vaste-verplasing hidroulika wat op volle krag werk, ongeag die vrag.Allemaal elektriesmasjiene vervang hidroulika met servomotors, enservo-aangedrewe hidrouliesmasjiene dryf die hoofpomp op aanvraag – beide verminder energieverbruik skerp en verbeter herhaalbaarheid. Alle-elektriese ontwerpe is algemeen op klein, hoë-presisie masjiene; vir groot industriële onderdele wat baie hoë klemkrag benodig, aservo-aangedrewe hidrouliesmasjien gee tipies die beste balans van energiebesparing en tonnemaat. Ons masjiene gebruik om presies hierdie rede 'n servo-hoofpomp met frekwensie-omskakelingsbeheer.
Tabel 1 · Masjientipe vs materiaal, kapasiteit, toepassing en 2026-voordeel
| Tik | Materiaal | Tipiese kapasiteit | Beste toepassings | 2026 voordeel |
|---|---|---|---|---|
| Ekstrusie (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2 000 L | Jerrykanne, dromme, tenks, motoronderdele | Multi-laag koppe loop PCR / hermaal lae |
| Inspuiting (IBM) | PE, PP, PS | ≤ ~0,5 L | Farma en kosmetiese klein botteltjies | Baie lae afval, presiese nekke |
| Inspuitrek (ISBM) | PET | 0,2 – 10 L | Water- en koeldrankbottels | Liggewig, helderheid |
| Servo / heeltemal elektries | Enige (dryftegnologie) | Wissel | Energie-kritiese, hoë-volume lyne | Grootste energie-doeltreffendheid hefboom |
Sleutelkomponente en hoe hulle uitset beïnvloed
Twee masjiene kan 'n hoofkapasiteit deel, maar presteer baie verskillend, want kwaliteit en uitset leef in die komponente. 'n Goedkoper masjien met swak muurbeheer blyk gewoonlik die duur een te wees - die hars wat dit op elke onderdeel mors, oortref die prysgaping binne maande.
- Skroef / plastiseer eenheid.Smelt en meet die hars. Skroefdeursnee (tipies 50–100 mm) en L/D-verhouding (24–25) bepaal smelthomogeniteit en deurset; 'n onstabiele smelt verskyn as inkonsekwente dele stroomaf.
- Die hoof en gemeentebeheer.Vorm die parison en profileer sy muur langs sy lengte. 'n Hoë-resolusie muurdikte kontroleerder (byvoorbeeld 'n 100-punt MOOG-stelsel) is die enkele grootste hefboom op beide harskoste en deelsterkte.
- Klemeenheid.Maak toe en hou die vorm teen interne blaasdruk. Sinchroniese klem met direkte-druk sluiting hou platen parallel; te min tonnemaat produseer flitse en swak dele.
- Verkoelingstelsel.Stel die deel teen die vorm. Verkoeling is gewoonlik die langste stap in die siklus, so verkoelingsontwerp - nie die ekstruder nie - stel werklike uitset in en beheer vervorming.
- Beheerstelsel en outomatisering.Loop en outomatiseer die lyn. 'n Betroubare PLC/HMI (Mitsubishi, Weinview) plus robot-uithaal en flitser beskerm konsekwentheid en OEE op onbemande lopies.
Tabel 2 · Komponent vs funksie, kwaliteit maatstaf en wat om te vra wanneer jy koop
| Komponent | Funksie | Gehaltemaatstaf geraak | Vra die verskaffer |
|---|---|---|---|
| Skroef / plastiseer | Smelt en meter hars | Smelt homogeniteit, uitset | Skroef deursnee, L/D, HDPE kg/h? |
| Die hoof / gemeentebeheer | Vorm en profiel parison | Muurdikte eenvormigheid, harsgebruik | Hoeveel muurdiktepunte? |
| Klemeenheid | Maak die vorm toe en hou vas | Flits, deel integriteit | Klemkrag en sluittipe? |
| Verkoelingstelsel | Stel die deel | Siklus tyd, warpage | Verkoelingsontwerp en waterspesifikasie? |
| Beheer / outomatisering | Hardloop en outomatiseer | Konsekwentheid, OEE | PLC/HMI-handelsmerk, robot-uithaal? |
2026-neigings in blaasvorm
PCR en herwinde hars verenigbaarheid
Handelsmerk- en regulatoriese teikens stoot herwinde inhoud (PCR) op oor verpakking. Om veranderlike, soms besmette herwinde smelt te laat loop, vereis strenger vorming en temperatuurbeheer, en dikwels 'nmeerlaagse matryskopdus kan 'n hermaal- of PCR-kern tussen maagdelike velle ingedruk word. Masjiene met presiese muurdiktebeheer en stabiele temperatuursones hanteer herwonne hars baie meer vergewensgesind.
KI en slim monitering
Die lyn word meer instrumenteel.OEE dashboards, voorspellende instandhouding, afstanddiagnostiek en outomatiese parameteraanpassing beweeg van premium-opsies na verwagtinge. Selfs 'n basiese alarmstelsel aan boord wat die verskaffer in staat stel om foute op afstand te diagnoseer, kan 'n meerdaagse onderbreking in 'n oplossing van dieselfde dag verander - wat op 'n 24/7-lyn meer werd is as 'n beskeie verskil in masjienprys.
Energiedoeltreffendheid
Energie is 'n herhalende koste wat vir die leeftyd van die masjien duur, so dit dryf toenemend aankoopbesluite. Die hoofhefbome is aservo hoofpomp, geoptimaliseerde persluggebruik (lug is een van die duurste hulpmiddels in 'n aanleg), en doeltreffende verkoeling. Omdat energie 'n werklike komponent van koste per bottel is, betaal 'n doeltreffende aandrywing dikwels vinniger terug as enige ander opgradering op 'n hoëvolumelyn.
Tabel 3 · 2026-neiging teenoor fabrieksimpak, kooppunt en ROI
| Tendens | Impak op die fabriek | Kooppunt | ROI waarde |
|---|---|---|---|
| PCR / herwonne hars | Moet veranderlike, besmette smelt laat loop | Meerlaagkop + sterk muurbeheer | Voldoen aan handelsmerk / regulatoriese herwonne teikens |
| KI / slim monitering | Minder stilstand, vinniger opstelling | OEE-paneelbord, afstanddiagnostiek, alarmstelsel | Hoër uptyd, laer afval |
| Energiedoeltreffendheid | Deurlopende energie = deurlopende koste | Servopomp, geoptimaliseerde lug, doeltreffende verkoeling | Laer koste per onderdeel, vinniger terugbetaling |
Hoe om die regte plastiekblaasvormmasjien te kies
Die mees betroubare manier om 'n masjien te spesifiseer, is om van die deel na buite te werk, en om te oordeel op totale koste van eienaarskap eerder as plakkerprys:
- Definieer eers die produk.Grootste grootte, of dit 'n handvatsel het, die hars, die muurspesifikasie en enige sertifisering (valtoets, VN).
- Definieer dan uitset.Skakel droë siklus om na werklike uitset en daaglikse volume voordat u enkel- vs dubbelstasie of 'n akkumulator kies.
- Pas by die tipe masjien.Hanteer/groot → ekstrusie; klein presiese → inspuiting; skoon PET → strek.
- Weeg energie en outomatisering.Servo-aandrywing en robot-uithaal verhoog prys, maar laer bedryfskoste.
- Gaan diens, onderdele, installering en opleiding na.'n Masjien is 'n dekade lange verhouding; ondersteuning besluit uptyd.
- Beoordeel op TCO, nie prys nie.Hars, energie, afval en stilstand verdwerg die prysgaping tussen twee masjiene oor hul leeftyd.
Tabel 4 · Koper se kontrolelys
| Kriterium | Wat om te bevestig |
|---|---|
| Kapasiteit | Maksimum deel volume + realistiese daaglikse uitset |
| Energie | Servo-aandrywing, geïnstalleerde kW, lug- en watergebruik |
| Materiaalversoenbaarheid | HDPE / PP / PVC / PA / PCR inhoud |
| Omskakeling spoed | Vormveranderingstyd, enkel vs multi-die |
| Na-verkope ondersteuning | Waarborg, installeer, opleiding, onderdele |
| Veiligheid en nakoming | Liggordyn, CE, valtoets / VN waar nodig |



Installasie, bedrading en ingebruikneming
'N Blaasvormlyn is 'n installasie wat swaar is aan nutsdienste, en die meeste opstartvertragings kom van die gereedheid van die terrein eerder as die masjien self. Bevestig die noodsaaklikhede voor die masjien arriveer:
- Nutsprogramme.Korrekte kragtoevoer en bedrading, maak saamgeperste lug skoon teen die vereiste druk, koelwatervloei en -druk, en hidrouliese verbindings waar van toepassing.
- Terrein en fondasie.’n Vlak, las-gegradeerde vloer vir die masjiengewig, plus vrye spasie rondom die plaat, ekstruder en uithaal vir bedryf en instandhouding.
- Ingebruikneming volgorde.Begin die oliepomp, bring die masjien op temperatuur (laat 'n paar uur toe met koelwater aan), begin ekstrusie en die muurdikte-beheerder, en laat dan handsiklusse hardloop voordat jy na outomaties oorskakel.
- Aanvaarding (proeflopie).Verifieer droë-siklus-uitset, muurdikte-uniformiteit, deelgewig en afwerking, en veiligheidsfunksies voor afteken.
Ons ingenieurs reis na jou fabriek om operateurs te installeer, in gebruik te stel en op te lei, so die lyn bereik stabiele produksie vinniger as 'n selfinstallasie.
Algemene probleme en probleemoplossing
Die meeste blaasvormdefekte kom terug na vier hefbome - muurdikteprofiel, smelttemperatuur, klemkrag en verkoeling. Hierdie tabel karteer die gebreke waaroor kopers die meeste vra aan hul gewone oorsake en oplossings.
Tabel 5 · Defek vs waarskynlike oorsaak en regstelling
| Defek | Waarskynlike oorsaak | Eerste regstelling om te probeer |
|---|---|---|
| Lekkasie | Swak afknyp / dun muur by sweislas | Pas muurprofiel aan en knyp af, blaastydsberekening |
| Ongelyke wanddikte | Parison profiel af / die nie gesentreer nie | Her-profiel parison, sentreer die matrijskop |
| Onstabiele pastorie | Smelttemperatuur / stoorslag | Gaan temperatuursones en stoorslag na |
| Waas / whitening | Smelt temp of verkoeling te aggressief | Stel smelttemperatuur en afkoeltempo in |
| Rocker onderkant | Basisverkoeling / blaasdruk | Pas basisverkoeling en blaasdruk aan |
| Oortollige flits | Onvoldoende klem / verslete vorm | Verifieer klemkrag, inspekteer vorm |
| Vervorming / vervorming | Onvoldoende verkoeling | Verleng afkoeltyd, verlaag watertemp |
Wanneer uitset daal eerder as kwaliteit, is die oorsaak meer dikwels die stoorslag of verkoeling as die ekstruder - dit is die eerste plek om te kyk. Aanhoudende afval en onbeplande stops is ook die grootste verborge hindernis op OEE, en daarom betaal stabiele muurbeheer en betroubare outomatisering veel meer as hul hoofkoste.
Markvooruitsigte 2026–2030
Die vraag is bestendig en breed gegrond. Volgens Grand View Research was die wêreldwye plastiekblaasmasjienmark ongeveerUSD 3,2 miljard in 2024 en word geprojekteer om teen 2030 ongeveer USD 4,0 miljard te bereik, 'n CAGR van ongeveer 4,2%. Groei word aangedryf deur verpakking, motorkomponente, industriële houers en gesondheidsorg, metAsië-Stille Oseaan die grootste streek met ongeveer 39% van die mark. Ekstrusie bly die grootste prosessegment vir industriële hol dele, terwyl PET-rekblaasvorming lei in drankverpakking.
Vir kopers is die praktiese sein dat dit 'n moderniseringsmark is, nie 'n oplewing nie: groei is gekonsentreer waar masjiene doeltreffendheid, herwonne-inhoudvermoë en outomatisering byvoeg. Daarom gaan 'n 2026-aankoopbesluit minder oor basiese spesifikasies en meer oor energiedoeltreffendheid, PCR-versoenbaarheid, uptyd en totale eienaarskapskoste.
Kry 'n plastiek blaasvorm masjien kwotasie
Vertel ons jou produk, grootte, hars en daaglikse uitset - ons sal die regte tipe en konfigurasie aanbeveel, met werklike spesifikasies en siklussyfers.
Kry 'n kwotasie Gesels op WhatsAppGereelde vrae
Wat is 'n plastiese blaasvormmasjien?
Dit maak hol plastiekprodukte deur hars te verhit, dit in 'n sagte vorm te vorm, dit met saamgeperste lug in 'n vorm op te blaas en dit af te koel - wat bottels, jerrykanne, dromme, tenks en houers vervaardig. Die hooftipes is ekstrusie, inspuiting en spuitrekblaasvorm.
Wat is die hooftipes blaasvormmasjiene?
Ekstrusie (EBM) vir gehanteer en groot HDPE-onderdele, inspuiting (IBM) vir klein presiese bottels, en inspuitrek (ISBM) vir helder PET-bottels. Masjiene word ook beskryf as deurlopend, akkumulator, multilaag en servo/alles-elektries.
Watter materiale kan gebruik word?
HDPE en HMW-HDPE, PP, PVC en PA op ekstrusiemasjiene; PET op inspuitrekmasjiene. HDPE is standaard vir blikkies, dromme en tenks; PET vir deursigtige bottels.
Hoeveel kos 'n plastiekblaasvormmasjien?
Koste word gedryf deur deelgrootte en klemkrag, aantal matrijskoppe, enkel- vs meerlaagmure en outomatisering. Klein enkelstasiemasjiene is die mees bekostigbare; groot akkumulator dromlyne kos baie meer. Totale koste van eienaarskap - energie, afval en instandhouding - maak gewoonlik meer saak as die plakkerprys.
Wat is die verskil tussen ekstrusie en spuitblaasvorm?
Ekstrusie ekstrudeer 'n hol parison en blaas dit, wat hanteerde en groot dele maak. Inspuiting vorm eers 'n presiese voorvorm en blaas dit dan - ideaal vir klein, akkurate bottels, maar nie vir handvatsels of groot dele nie.
Hoe kies ek die regte masjiengrootte?
Begin by jou grootste deelvolume en daaglikse uitset. Vermenigvuldig droësiklusuitset met 'n doeltreffendheidsfaktor van 0,75–0,85 en jou loopure om werklike kapasiteit na te gaan, kies dan enkel- vs dubbelstasie, of 'n akkumulator vir groot dele.
Hoe verminder ek defekte en afval?
Die meeste defekte spoor na wanddikteprofiel, smelttemperatuur, klemkrag of verkoeling. Presiese muurdiktebeheer, korrekte klamptonnemaat en voldoende verkoeling verwyder die meeste lekkasies, flitse, ongelyke muur- en krommingskwessies.
Is volledig elektriese blaasvormmasjiene die moeite werd in 2026?
Volledig-elektriese en servo-aangedrewe masjiene verminder energieverbruik en verbeter herhaalbaarheid, sodat hulle die vinnigste terugbetaal op hoëvolume, energie-intensiewe lyne. Vir groot industriële onderdele gee 'n servo-aangedrewe hidrouliese masjien dikwels die beste balans van energiebesparing en hoë klemkrag.
Gevolgtrekking
Die keuse van 'n plastiekblaasvormmasjien is 'n volgorde, nie 'n enkele spesifikasie nie: definieer die onderdeel, grootte die uitset, pas by die prosestipe, weeg dan energie, outomatisering en ondersteuning. Ekstrusie dek die meeste industriële houers, inspuiting pas klein presiese bottels, en rekblaasvorm besit PET-drankies - met servo- en volelektriese aandrywers wat nou oor al drie op energie sny. In 2026 is die besluite wat 'n goeie aankoop van 'n duur een skeienergiedoeltreffendheid, PCR-versoenbaarheid, outomatisering, OEE en totale koste van eienaarskap- gerugsteun deur werklike diensondersteuning. Kry dit reg en die masjien verdien sy hou vir 'n dekade.