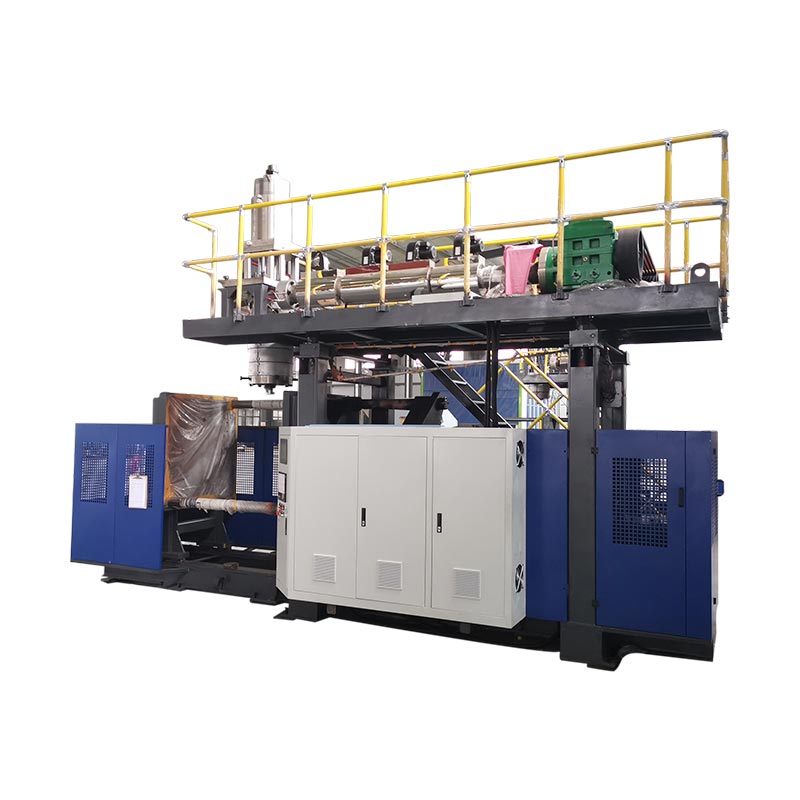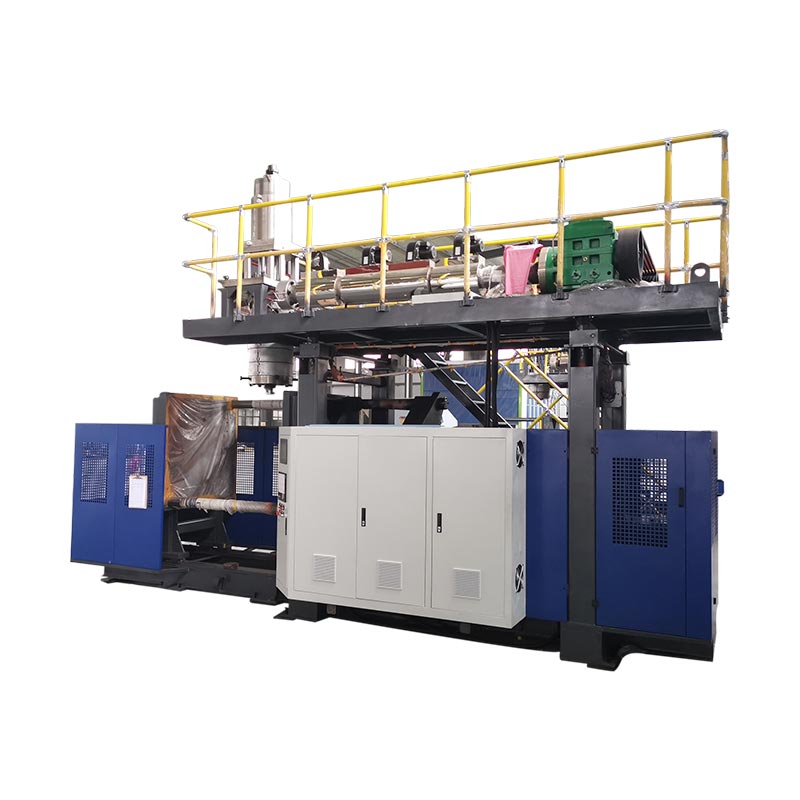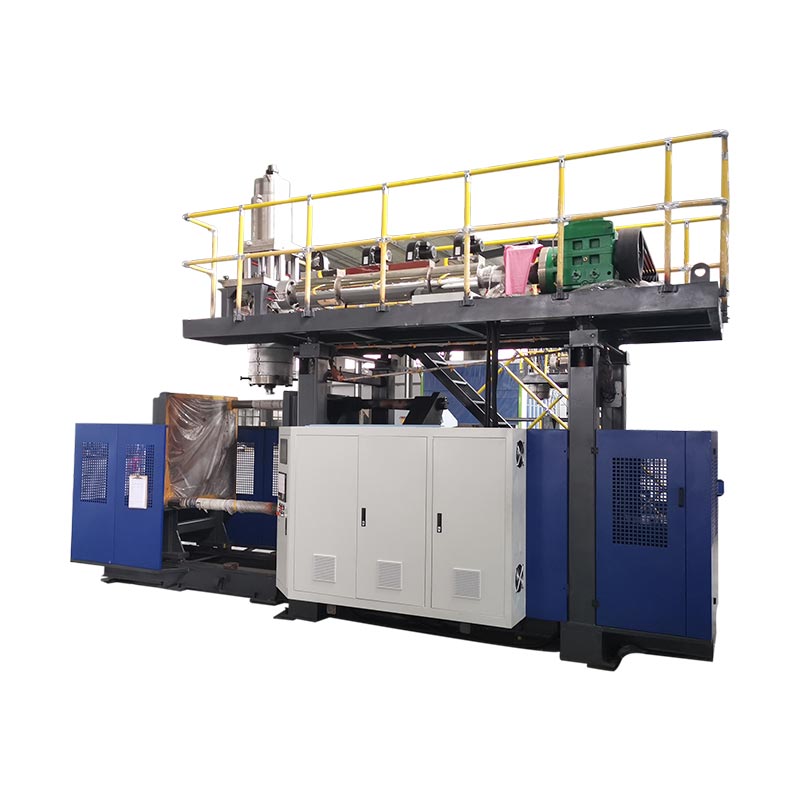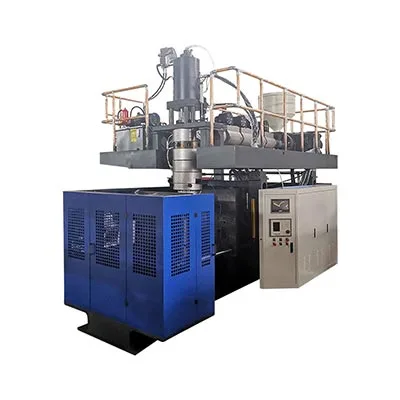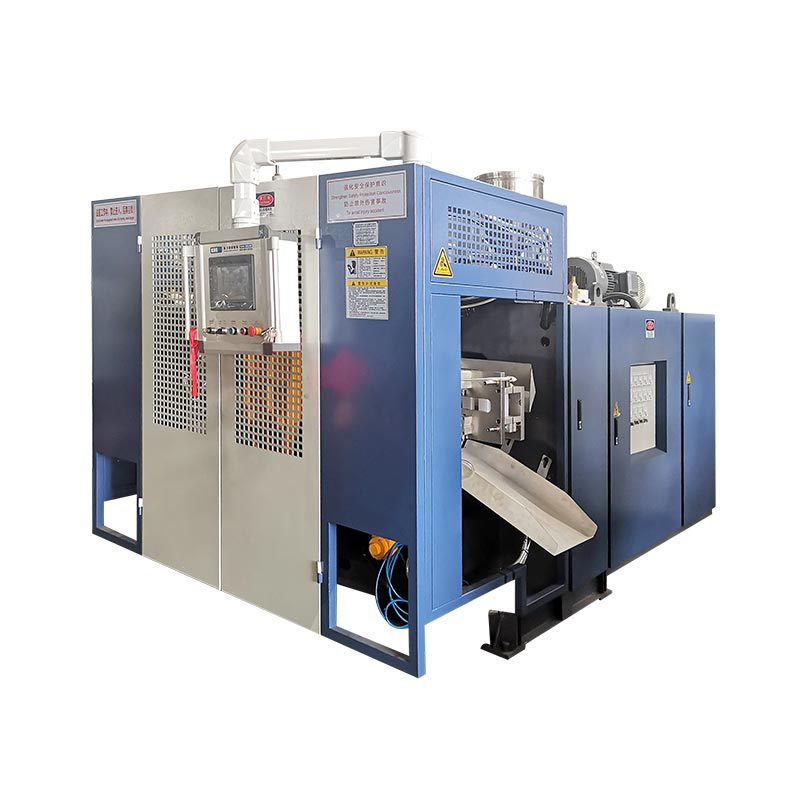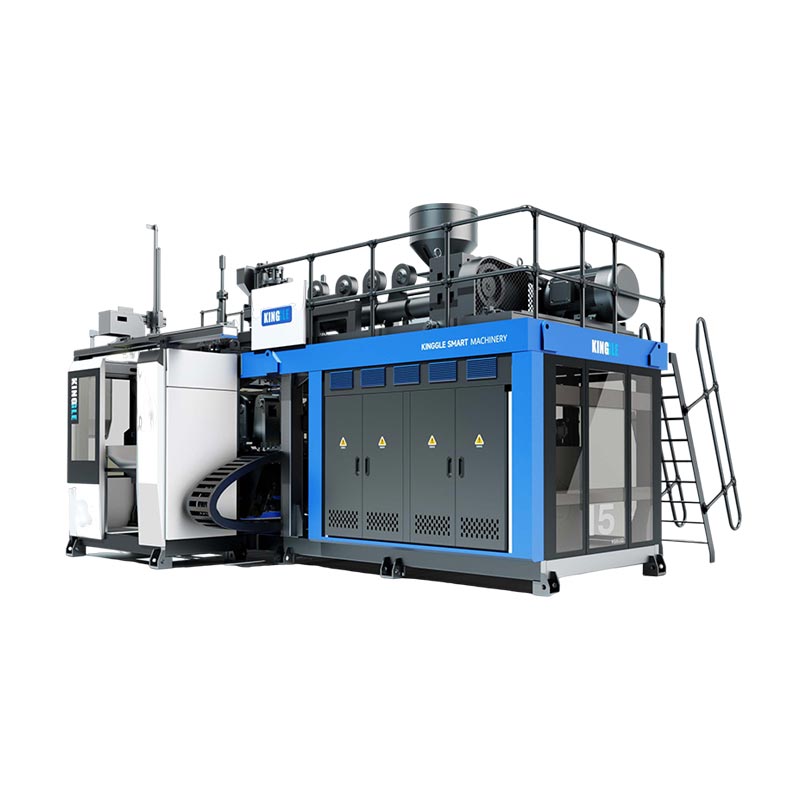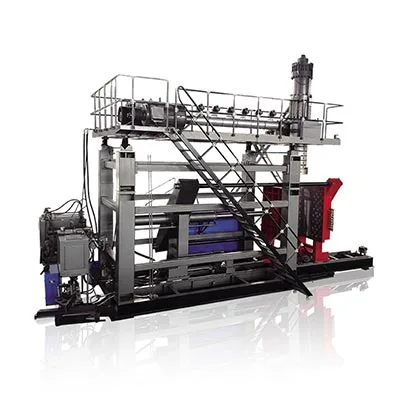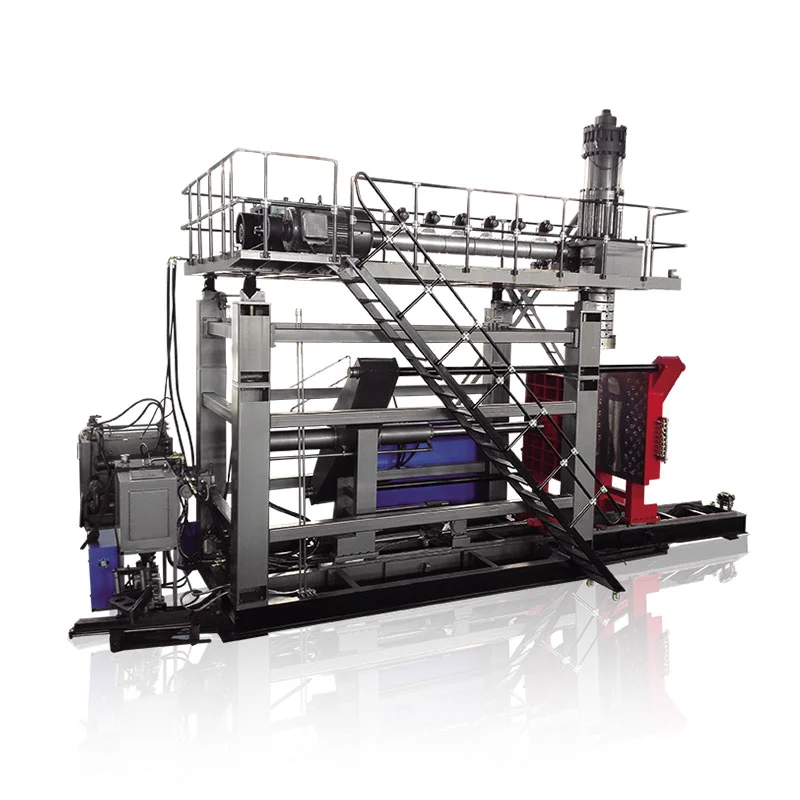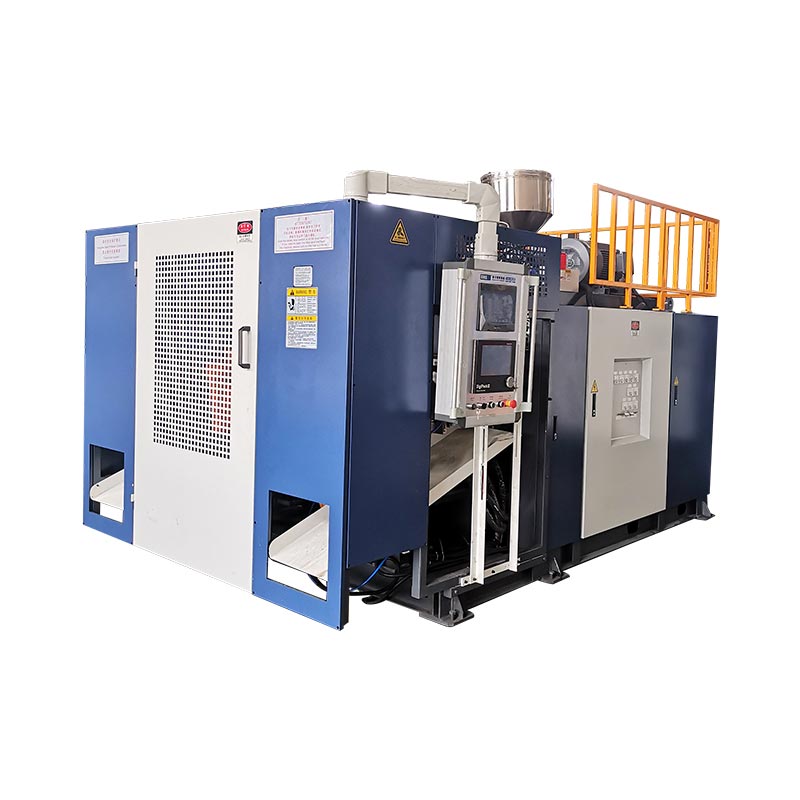
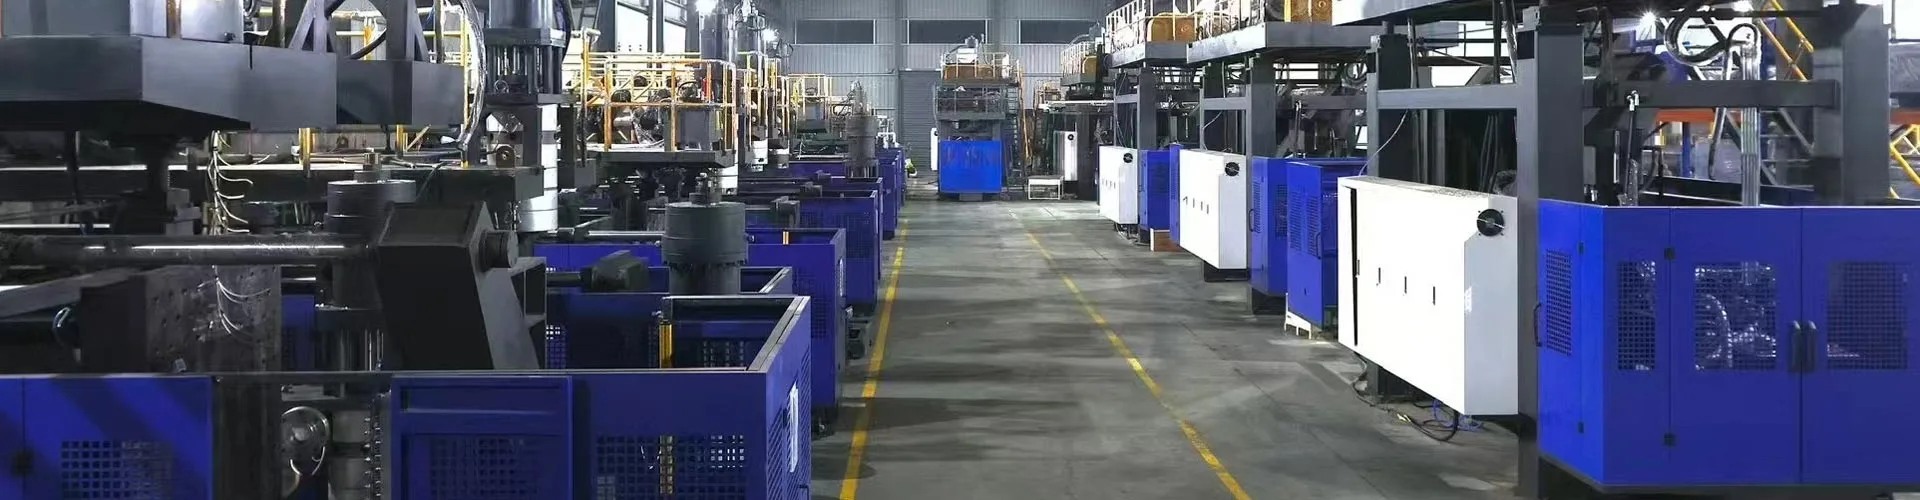
A deurlopende blaasvormmasjienekstrudeer 'n ononderbroke parison terwyl vormstasies inbeweeg om dit te vang en op te blaas. Die ekstruder stop nooit, wat dit die vinnigste roete maak vir HDPE- en PP-houers van ongeveer 0,5 tot 30 liter. Drie veranderlikes stel jou uitset: stasietelling, die kopholtes en siklustyd. Nog drie stel jou koste vas: energie per onderdeel, onderhoud en afval. Hierdie gids dek beide kante, met werklike spesifikasies van ons eie masjiene.
Deurlopende ekstrusie dek die meeste van die plastiekhouers wat jy in 'n dag hanteer. Skoonmaakmiddelbottels, motoroliekanne, jerrykanne, landbouchemiese verpakking - byna almal kom van masjiene soos hierdie af.
Een verduideliking voor die besonderhede. Duidelike PET-waterbottels kom van 'n ander proses, spuitrekblaasvorm, op verskillende masjiene. Hierdie gids dek deurlopende ekstrusie-blaasvorming vir HDPE, PP, PVC en PA. As jou produk 'n PET-drankbottel is, is die toerusting in onsdeurlopende masjienreekssal dit nie maak nie.
Masjienkonfigurasies: hoe die vorms die parison ontmoet
Elke deurlopende masjien los dieselfde probleem op. Die parison vloei sonder ophou, so die vorm moet daarheen kom, toemaak, blaas en uitvee voor die volgende skoot. Hoe die masjien dit doen, definieer die konfigurasie.
Masjiene om vorm te verskuifskuif die vorm horisontaal na die pastorie. Die bou is eenvoudig, bewese en koste-effektief. Dit dek 2 tot 15 liter houers.
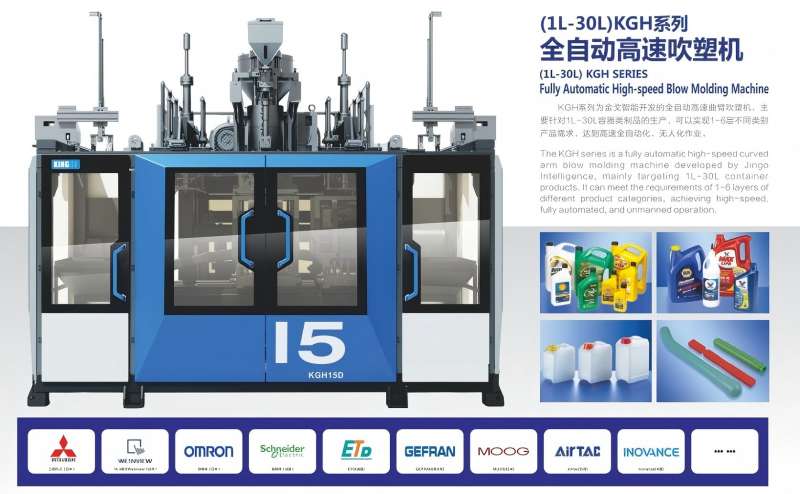
Geboë-arm masjieneswaai die vorm deur 'n boog, wat die reis verkort en die siklus versnel. Hulle dra ook ko-ekstrusiekoppe vir 1 tot 6 lae. Dit is die klas vir hoë uitset en gelaagde bottels.
Dan kom stasietelling.Enkelstasie (L)loop een vormstel.Dubbelstasie (D)loop twee vormstelle van een ekstruder af, so die een kant blaas terwyl die ander uitstoot.
| Konfigurasie | Houer reeks | Beste vir | Afweging |
|---|---|---|---|
| Vormverskuiwing, enkelstasie | 2–15 L | Beskeie volumes, gereelde produkveranderinge | Laagste uitset per masjien |
| Vormverskuiwing, dubbelstasie | 2–15 L | Hoë volumes op een produkfamilie | Hoër koste; bestendige aanvraag benodig |
| Geboë arm, enkelstasie | 5–30 L | Spoed, gelaagde mure, groter jerrykanne | Hoër energie trek |
| Geboë arm, dubbelstasie | 5–30 L | Maksimum uitset, multi-laag by volume | Hoogste kapitaal en vloerruimte |
Plantfiksheid, vroegtydig nagegaan:bevestig vier dinge voordat jy jou verbind – vloerspasie teen die masjienvoetspoor, plafonhoogte vir die matryskop en vullislaaier, driefase-krag vir die gekoppelde vrag, en verkoelde waterkapasiteit. Masjiengewig wissel van 2,5 ton op 'n 2 L-enkelstasie tot 28,5 ton op 'n 30 L dubbelstasie met geboë arms, so kyk ook na jou vloerlaai.
Amerikaanse kopers moet nog een vroeë tjek byvoeg. Houers vir voedsel, drank of farmaseutiese kontak bring FDA materiaal vereistes wat jou hars en enige hermaal beleid vorm. Reëls vir herwinde inhoud wissel ook volgens staat en verander dikwels, so bevestig die huidige vereiste vir jou produkkategorie voordat jy die harspesifikasie sluit.
Produksieprestasie: omskep spesifikasies in bottels per uur
Elke katalogus druk 'n uitvoernommer. Lees dit reg, of jy sal oorbeloof by aflewering.
Daardie getalle wys diedroë siklus— die masjien loop leeg op volle spoed, geen plastiek, geen verkoeling. Gebruik hulle om masjiene regverdig te vergelyk. Moet dit nooit as 'n produksievoorspelling gebruik nie.
Hier is die regte droësiklussyfers oor ons deurlopende reeks, met die spesifikasies wat hulle aandryf.
| Model | Maksimum houer | Droë siklus | Klem vas | Skroef | HDPE kapasiteit | Gem. energie |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 pc/uur | 40 kN | 50 mm, L/D 25 | 30 kg/uur | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/uur | 12–18 kW |
| KGB5L | 5 L | 500 pc/uur | 65 kN | 60 mm, L/D 25 | 55 kg/uur | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/uur | 16–25 kW |
| KGB15L | 15 L | 450 pc/uur | 165 kN | 75 mm, L/D 25 | 100 kg/uur | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/uur | 25–34 kW |
| KGH15L | 15 L | 500 pc/uur | 200 kN | 80 mm, L/D 25 | 150 kg/uur | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/uur | 40–50 kW |
| KGH30L | 30 L | 450 pc/uur | 300 kN | 90 mm, L/D 25 | 180 kg/uur | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/uur | 70–80 kW |
Nou die wiskunde wat daardie syfers in 'n produksieplan verander.
Twee reëls maak dit eerlik. Dikker mure koel stadiger af, so swaar dele verswak harder as ligte. En omskakelings eet ure wat nooit in 'n siklustydnommer verskyn nie.
Meet jou eie afname ná installasie. Laat die masjien leeg loop om die droë siklus te bevestig, voer dan 'n volle produksieskof uit en verdeel goeie dele volgens ure. Daardie verhouding word jou beplanningsfaktor, en dit hou bestendig sodra die proses afgehandel is.
Pas die lyn, nie net die masjien nie:grootte jou blaasvorm-uitset teen jou vullyn, nie in isolasie nie. ’n Masjien wat jou vuller oorskry, bou voorraad en vloerrommel. Vermenigvuldig jou beplande stukke per uur met skof-ure, deel deur bottels per houer, en kontroleer daardie getal teen jou stroomaf houer en palet deurset voordat jy koop.
Materiaal en onderdeel ontwerp
Deurlopende ekstrusie loop PE, PP, PVC en PA. HDPE dra die meeste bottels en jerrie kan werk, en sy vergewensgesinde verwerkingsvenster verduidelik hoekom dit die kategorie oorheers.
Die skroef doen die regte werk. Die deursnee en lengte-tot-deursnee-verhouding bepaal hoeveel hars die masjien per uur smelt, en dit beperk die uitset voor enigiets anders. Ons masjiene loop 50 tot 100 mm skroewe by L/D 25, met 3 tot 5 verhittingsones op die loop en 3×5 tot 3×8 verhittingsgedeeltes in die matrijskop.
| Materiaal | Tipiese produkte | Wat om te kyk |
|---|---|---|
| HDPE | Skoonmaakmiddelbottels, jerrykanne, motoroliekanne, suiwel | Mees vergewensgesind. Pas smeltindeks by deelgewig - laer MFI vir groter dele |
| PP | Warmvul- en hoërtemperatuurverpakking | Smaller verwerkingsvenster; koel stadiger af, so siklusse verleng |
| PVC | Duidelike bottels, spesiale chemiese verpakking | Hitte-sensitief. Degradeer as dit warm sit; suiwer voor enige onderbreking |
| Hermaal versnitte | Kostevermindering vir die meeste produkte | Meng teen 'n beheerde verhouding; besoedelde hermaaltyd dra spikkels in die smelt in |
Onderdeelontwerp stel beperkings wat die masjien nie kan oorkom nie. Diep ondersnyde beveg die knyp. Skerp hoeke dun die muur waar die parison die meeste strek. Handvatsels het genoeg spuitkop-deursnee nodig om skoon te vorm — ons koppe loop 90 tot 220 mm op enkel-pen-modelle.
Bring die tekening na jou verskaffer voordat jy 'n vorm sny. In ons ervaring spoor die meeste muurdikte-klagtes terug na 'n ontwerpbesluit eerder as 'n masjieninstelling - en 'n uur op die tekening verhoed weke van proef-en-fout.
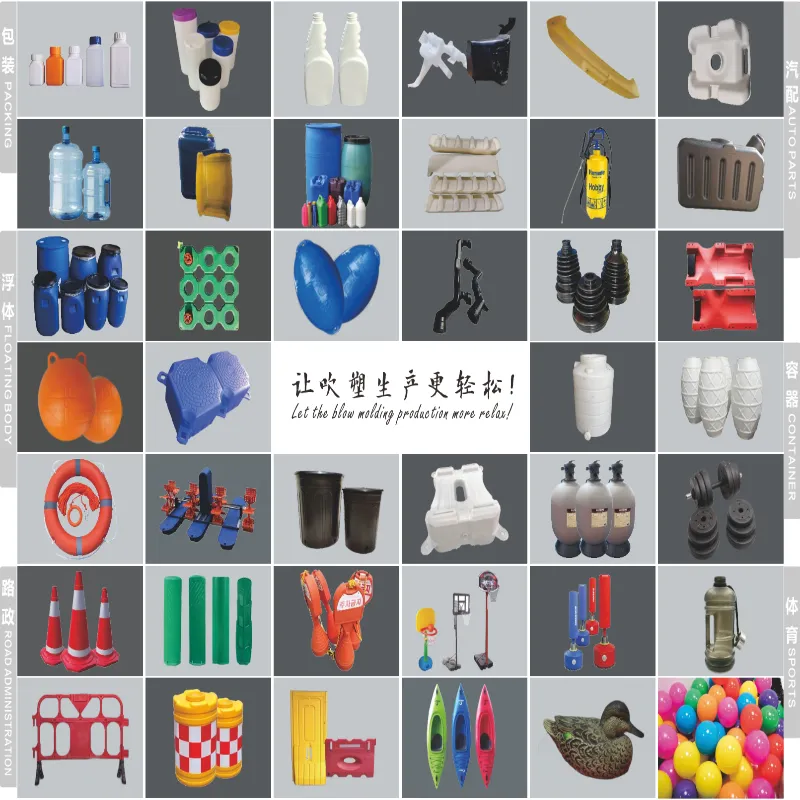
Lae maak meer opsies oop. 'n Ko-ekstrusiekop voeg 'n gekleurde vel, 'n deursigtige uitsigstreep of 'n begrawe herwinde kern by - alles in dieselfde skoot. Ons geboë-arm masjiene loop 1 tot 6 lae, volledig bedek in diemulti-laag gids.
Outomatisering, kontroles en energie
Die beheerstapel besluit of kwaliteit oor skofte bly. Vra enige verskaffer wat binne sit, en verwag name, nie byvoeglike naamwoorde nie.
Ons masjiene gebruik Mitsubishi PLC's, MOOG servobeheer, Weinview HMI's, en OMRON, Schneider en GEFRAN komponente. Geprogrammeerde wanddiktebeheer wissel die matrijsgaping deur die skoot, wat materiaal plaas waar die onderdeel dit nodig het en dit uithaal waar dit nie nodig is nie.
Vra drie spesifieke vrae vir lynintegrasie: watter protokolle die PLC vir MES- of SCADA-verbinding blootstel, of alarms as gestruktureerde data uitgevoer word, en of die verskaffer afstanddiagnostiek bied. Ons verskaf IoT-afstandmonitering sodat ons ingenieurs 'n masjien intyds kan inspekteer en probleme kan vlag voordat hulle produksie stop.
Energie verdien sy eie ontleding. Drie vragte oorheers: vatverhitting, die dryfstelsel en verkoeling. Die tabel hierbo lys die gemiddelde verbruik volgens model, en verkoelingswater loop 50 tot 180 L/min, afhangend van masjiengrootte.
Vergelyk verskaffers op daardie per-deel-syfer, nie op uurlikse trekking nie. ’n Vinniger masjien versprei dieselfde kilowatt oor meer bottels, wat dikwels die hoër-gegradeerde masjien die goedkoper maak om te gebruik.
Lewensiklusekonomie: wat die masjien kos om te besit
Koopprys is een betaling. Eienaarskap duur vir 'n dekade. Vyf faktore dryf kapitaalkoste aan, en vier dryf bedryfskoste.
| Koste drywer | Kategorie | Notas |
|---|---|---|
| Masjiengrootte en stasietelling | Kapitaal | Die grootste enkele veranderlike |
| Lae telling | Kapitaal | Elke laag voeg 'n ekstruder en kopkompleksiteit by |
| Vorms en holtes | Kapitaal | Word gewoonlik apart aangehaal - begroot daarvoor |
| Stroomaf outomatisering | Kapitaal | Ontflits, lektoetsing, oordra |
| Energie | Bedryf | Gebruik die per-deel figuur hierbo |
| Arbeid | Bedryf | Val skerp met outomatiese flits en hantering |
| Skrap en hermaal | Bedryf | Deur die hermaallus toe te maak, word flits herstel waarvoor jy reeds betaal het |
| Onderdele en onderhoud | Bedryf | Budget annually; voorraad sneldra items op die terrein |
Bou jou terugbetalingsmodel op die delta, nie die totaal nie. Vergelyk die nuwe lyn met wat jy vandag hardloop: dele per uur verkry, arbeidsure bespaar, skroot verminder, energie per deel verander. Verdeel die masjien- en gereedskapkoste deur daardie jaarlikse wins, en jy het 'n terugbetalingstydperk in jou eie getalle eerder as 'n verkoper s'n.
Onderhoud en mislukkingsmodusse
Uptyd kom van 'n skedule, nie van geluk nie. Beplan drie vlakke van werk.
| Interval | Take |
|---|---|
| Daagliks | Gaan die kopverwarmers en temperature na; maak die afknyp-area skoon; verifieer koelwatervloei en druk |
| Weekliks | Inspekteer klemvlakke en lokaliseerpenne; kontroleer servo- en hidrouliese druk; hersien skrootkoers vir drif |
| Kwartaalliks | voer prestasiediagnostiek uit; inspekteer die smeerstelsel; kalibreer kritieke komponente |
| Jaarliks | Inspekteer skroef- en loopslytasie; diens die die kop; hersien die volledige onderdele-voorraad |
Algemene mislukkingsmodusse volg patrone: verslete afknyp-rande verswak basissweislasse, dryfverwarmersones verander muurverspreiding, en dowwe klemvlakke laat flitse verskyn. Elkeen verskyn eerste as 'n gebrek aan die deel.
Operateursopleiding betaal vinniger terug as enige onderdele. Bevestig wat jou verskaffer insluit, en bevestig dat installasie masjienbewaking en uitsluitingsprosedures dek volgens jou plaaslike veiligheidsvereistes - in die VSA beteken dit dat OSHA-nakoming afgeteken is voordat die lyn produksie laat loop.
Vra skriftelik oor die waarborg:ons s'n werk een jaar op die hele masjien vanaf aankoms by jou fabriek, met hoofkomponente soos die MOOG-muurdiktebeheerder en servomotors wat tot twee jaar strek. Vra enige verskaffer wat hul waarborg dek, wat dit uitsluit, en hoe vinnig onderdele jou land bereik.
Die keuse van jou konfigurasie
Werk in hierdie volgorde: houervolume en materiaal vernou die masjienklas, jaarlikse volume bepaal enkel- of dubbelstasie, en laagvereistes bepaal vormbewegende of geboë arm. Holtes skaal dan die uitset volgens jou voorspelling.
Onsvyf-stap seleksiegidsstap daardie maatpad in detail. Vir houers bo 30 liter word die vorm te swaar vir deurlopende ekstrusie, en die besluit skuif na akkumulatormasjiene - wat in onsakkumulator vs deurlopende vergelyking.
Gereelde vrae
Wat is 'n deurlopende blaasvormmasjien?
'n Deurlopende blaasvormmasjien druk 'n ononderbroke buis van gesmelte plastiek uit, wat 'n parison genoem word, terwyl een of twee vormstasies inbeweeg om dit te vang, toe te maak en die deel op te blaas. Die extruder stop nooit. Dit pas by klein en medium houers in HDPE, PP en PVC - bottels, jerrykanne en smeermiddelverpakking. Groot dele gebruik eerder akkumulatormasjiene, want 'n swaar hangende parison strek voordat die vorm toemaak.
Hoe bereken ek bottels per uur uit siklustyd en holtes?
Vermenigvuldig siklusse per uur met holtes per matryskop volgens stasietelling. ’n Masjien wat gegradeer word teen 600 droë siklusse per uur met ’n 2-holtekop op ’n dubbelstasie bereik in teorie 2 400 stukke per uur. Pas dan 'n realistiese koersvermindering toe vir verkoeling, hantering en omskakeling, want katalogusgraderings wys die masjien ry leeg. Beplan kapasiteit op die verminderde nommer.
Watter materiale werk op 'n deurlopende blaasvormmasjien?
HDPE, PP, PVC en PA werk goed op deurlopende ekstrusie-blaasvormmasjiene. HDPE oorheers bottel- en jerrieblikproduksie. Pas die skroef by die materiaal: stywer grade benodig meer smeltvermoë, en daarom maak skroefdeursnee en lengte-tot-deursnee-verhouding saak. Duidelike PET-drankbottels gebruik 'n ander proses - spuitrekblaasvorm - en verskillende masjiene.
Hoeveel energie gebruik 'n deurlopende blaasvormmasjien?
Gemiddelde energieverbruikskale met masjiengrootte. Kinggle aaneenlopende masjiene loop 12 tot 18 kW op die 2 L-klas, 16 tot 25 kW op die 5 L-klas, 25 tot 34 kW op die 15 L-klas, en 40 tot 80 kW op hoëspoed-geboë-armmodelle. Vergelyk verskaffers op energie per voltooide onderdeel eerder as per uur, aangesien 'n vinniger masjien dieselfde trek oor meer stukke versprei.
Watter onderhoud benodig 'n deurlopende blaasvormlyn?
Beplan daaglikse, weeklikse en kwartaallikse werk. Daagliks: gaan die kopverwarmers na, maak die afknyp-area skoon, verifieer koelwatervloei. Weekliks: inspekteer klemoppervlaktes en hidrouliese of servodruk. Kwartaalliks: voer prestasiediagnostiek uit, inspekteer die smeerstelsel en kalibreer kritieke komponente. Hou vinnige slytasie-onderdele op die perseel, aangesien 'n vermiste onderdeel meer kos in stilstand as in voorraad.
Die volgende stap hang af van waar jy is
Stuur jou houerbesonderhede - volume, materiaal, wanddikte, teikenuitset - en ons ingenieurs sal reageer met die regte pad vir jou verhoog:
- Beproef jy 'n nuwe produk?Ons sal 'n beginkonfigurasie aanbeveel en jou deel in 'n voorbeeldproef uitvoer.
- Voeg kapasiteit by?Ons sal die uitsetwiskunde teen jou vullyn bou en die bypassende model aanhaal.
- Vervang jy 'n verouderingsmasjien?Ons sal energie per deel en skroot vergelyk met jou huidige lyn, so die terugbetaling kom van jou nommers af.
Elke kwotasie noem die model, die komponente, die handelsvoorwaardes en die deurlooptyd - gewone modelle loop 30 tot 40 dae, persoonlike bouwerk 60 tot 120 dae. Blaai deur dievolle deurlopende masjienreeksterwyl jy jou nommers versamel.
Versoek 'n konfigurasie en kwotasie →'n Deurlopende blaasvormmasjien verdien sy plek deur ritme - 'n ekstruder wat nooit stop nie, vorms wat byhou, en 'n lyn met die grootte van jou vulsel. Kry die konfigurasie, die holtetelling en die verlaging reg, en die uitsetwiskunde hou in produksie. Sien die modelle en spesifikasies in diereeks deurlopende blaasvormmasjiene.